Оптимизация фасовочного оборудования для пищевой отрасли
Оптимизируйте фасовочное оборудование: соблюдайте гигиену, сократите потери продукта, ускорьте смену упаковки и внедрите PLC/SCADA для роста эффективности.
Особенности фасовки пищевых продуктов
Требования к гигиене и санитарным нормам
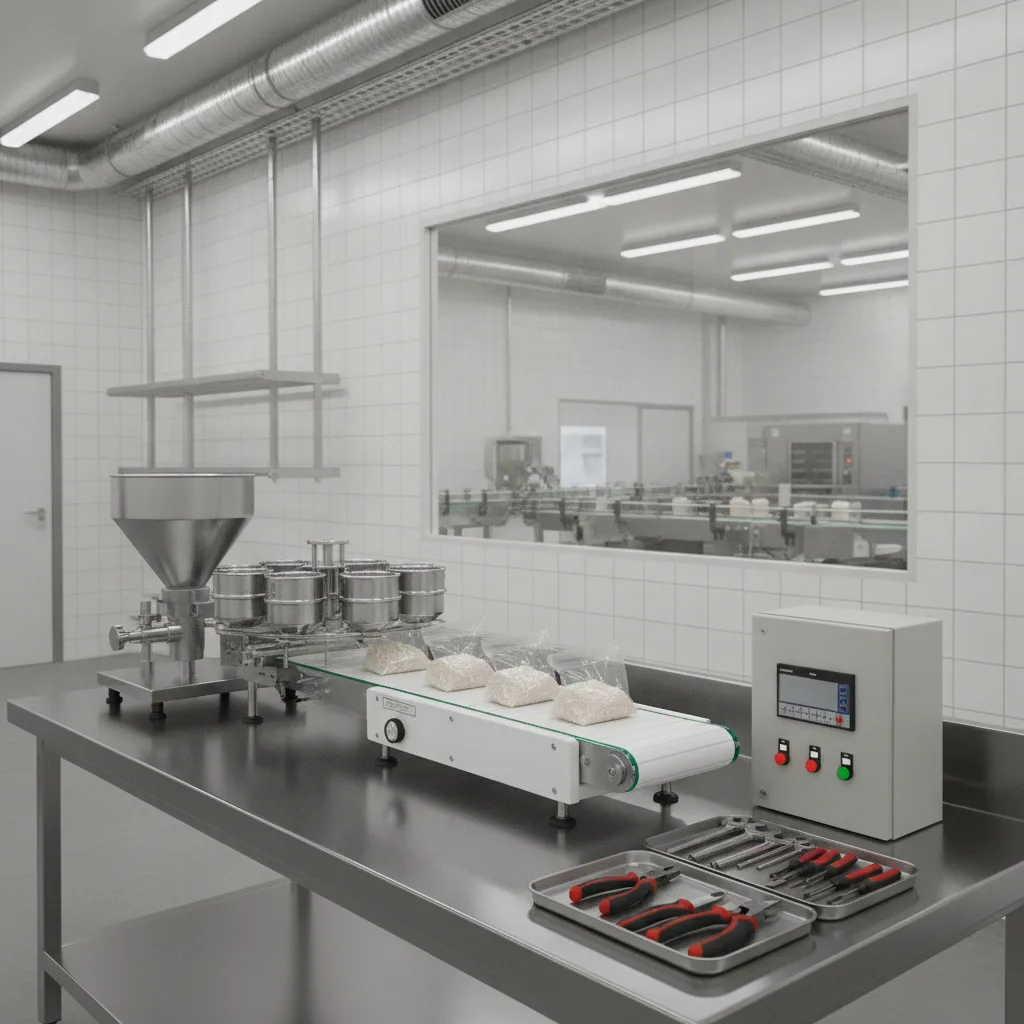
В пищевой отрасли каждый элемент цепочки производства подлежит строгому контролю. Основные требования к гигиене включают:
- Соблюдение санитарных режимов при работе с оборудованием: очистка и дезинфекция после каждой смены.
- Применение материалов, одобренных для контакта с пищевыми продуктами (нержавеющая сталь, пищевой пластик).
- Контроль температуры и влажности в зоне фасовки, чтобы исключить рост микробов.
- Регулярный мониторинг чистоты воздуха и воды, используемых в процессе.
Эти меры позволяют не только соответствовать законодательным требованиям, но и поддерживать репутацию бренда, повышая доверие конечных потребителей.
Контроль микробиологической чистоты
Микробиологический контроль – один из ключевых аспектов качества. Современные линии фасовки оснащаются системами автоматического отбора проб и интеграцией с лабораторными анализаторами. При обнаружении отклонений система может автоматически останавливать производство, что предотвращает распространение загрязнений.
Пример практики: при фасовке готового к употреблению салата в режиме “clean‑in‑place” (CIP) осуществляется одновременная очистка всех контактирующих поверхностей, а результаты микробиологического контроля фиксируются в цифровом журнале, доступном ответственным специалистам.
| Показатель | Допустимый уровень | Метод контроля |
|---|---|---|
| Общее количество бактерий (КОМ) | ≤ 10³ cfu/г | Плоский посчет на питательной среде |
| Сальмонелла | Отсутствует | Метод Бактериологической просеивания |
| Листерия monocytogenes | Отсутствует | Ферментативный тест |
Упаковка в пакетики, биг‑бэги, стики
Выбор типа упаковки сильно зависит от характеристик продукта, логистических требований и предпочтений потребителя. Пакетики подходят для небольших порций, позволяют удобно дозировать продукт. Биг‑бэги часто используют для сухих ингредиентов (сухие смеси, крупы) — они экономят место и снижают затраты на материал. Стики (стретч‑пленка, скотч‑лента) применяются для быстрых розничных упаковок, где важна эстетика и защита от влаги.
Современные линии способны переключаться между типами упаковки без остановки производства, используя модульные сменные подсистемы. Это дает гибкость в работе с разными SKU и уменьшает простой оборудования.
Выбор автоматических линий фасовки и упаковки
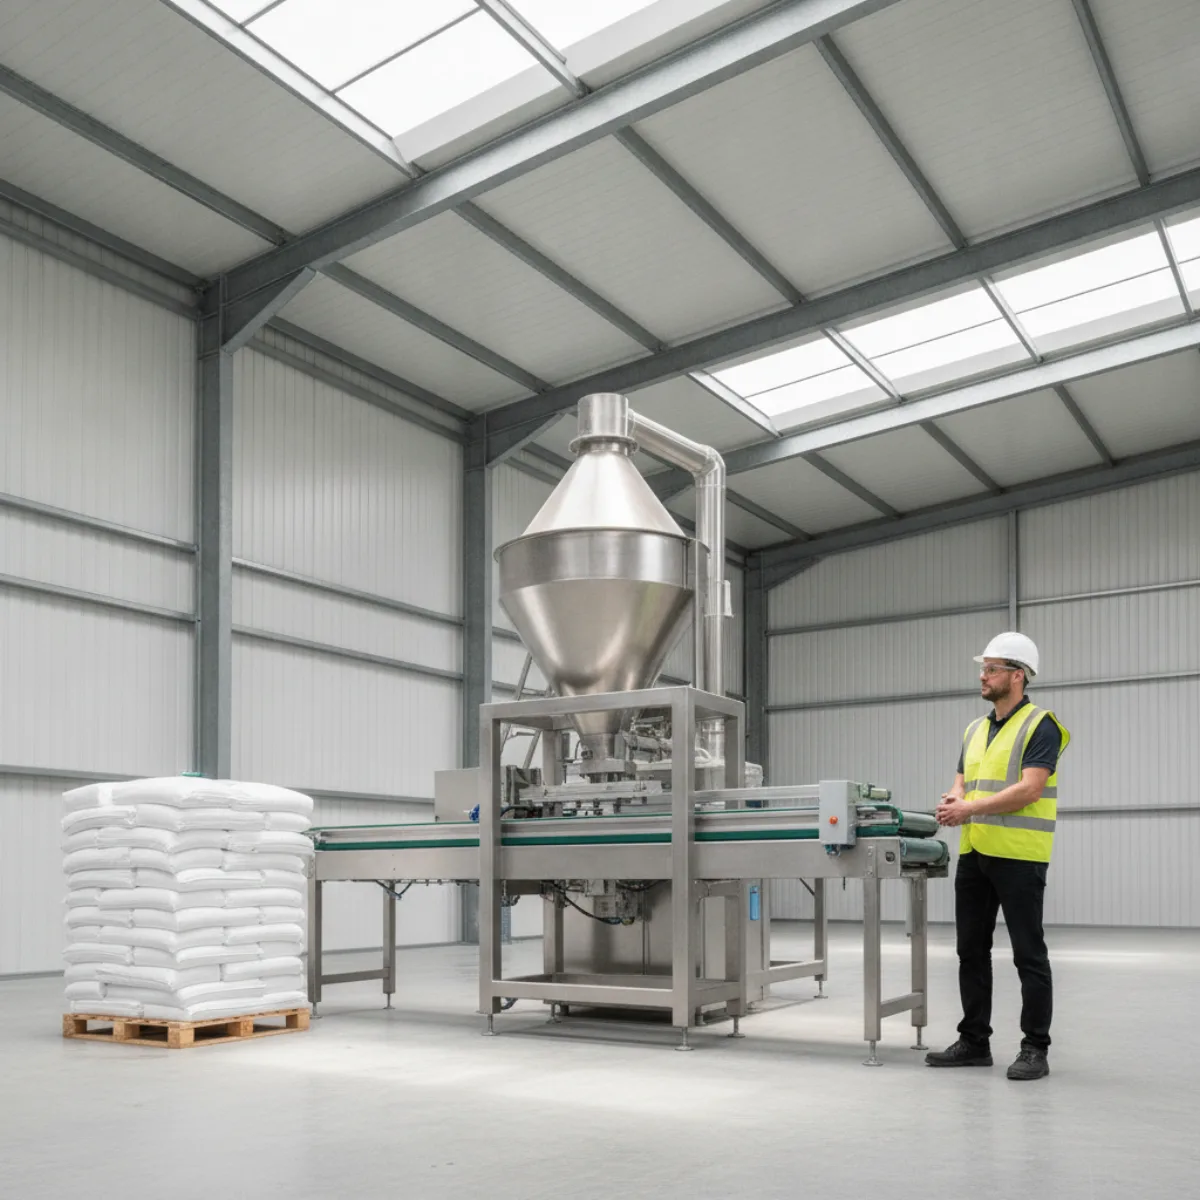
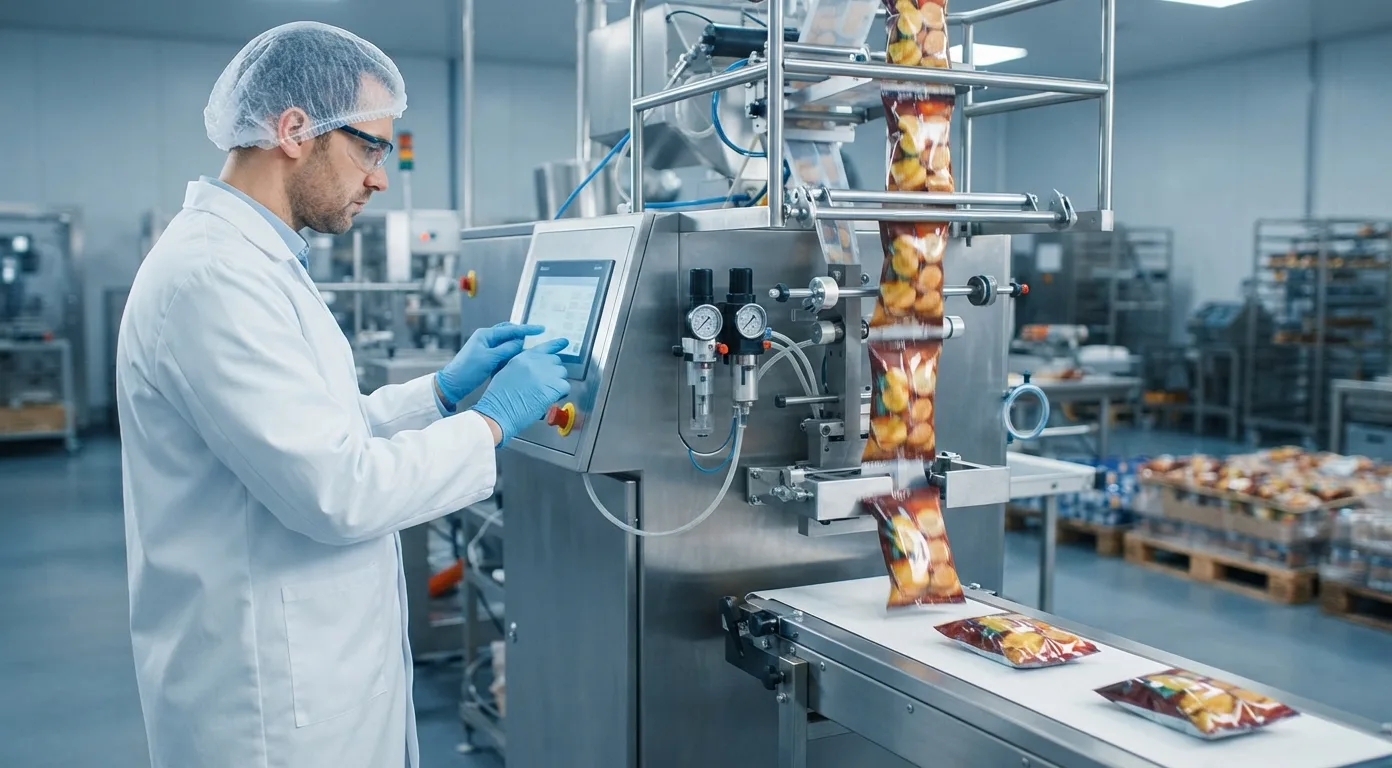
Линия фасовки и упаковки сыпучих продуктов
Сыпучие товары (крупа, сухофрукты, специи) требуют точного дозирования и защиты от внешних факторов. При выборе линии важно обратить внимание на тип подачи: вибрационный, шнековый или ротационный. Вибрационная подача обеспечивает равномерный поток без пересыпания, что особенно ценно при работе с мелкими частицами. Шнековые агрегаты позволяют регулировать скорость подачи и подходят для более тяжелых материалов, таких как орехи или сухие смеси.
Другой важный параметр – возможность быстрой смены форм упаковки. Современные линии оснащаются модульными мехатронными системами, которые позволяют менять форм-фактор от фольговых пакетов до картонных коробок без длительной переналадки.
- Точность дозировки: 0,5‑2 % от указанного веса.
- Скорость упаковки: 500‑1500 пакетов/ч в зависимости от типа продукта.
- Уровень автоматизации: от полупрограммного до полностью автоматического контроля.
Для контроля качества часто используют встраиваемые весовые датчики, которые фиксируют отклонения в режиме реального времени и автоматически откладывают бракованные изделия.
Линия фасовки масла и майонеза
Жидкие пищевые продукты предъявляют особые требования к гигиене и устойчивости к загрязнению. Линии, предназначенные для фасовки масла и майонеза, обычно включают в себя насосные системы из нержавеющей стали, которые исключают контакт с агрессивными средами.
| Показатель | Типовое значение | Комментарий |
|---|---|---|
| Проточная скорость | 150‑800 мл/мин | Регулируется пропорциональным клапаном, обеспечивает точный расход. |
| Температурный диапазон | 2‑30 °C | Поддерживает стабильность продукта и предотвращает кристаллизацию. |
| Тип упаковки | ПЭТ-бутылки, стеклянные банки, гибкие пакеты | Модульный переключатель позволяет быстро менять тип тары. |
| Скорость маркировки | 120‑400 ед/ч | Синхронно с формированием упаковки, минимизирует потери времени. |
Ключевым моментом является наличие системы CIP (Clean-In-Place), позволяющей проводить автоматическую очистку без разборки оборудования. Это сокращает время простоя и соответствует строгим санитарным нормам.
Линия фасовки сахара в стики
Сахар в стики — популярный продукт для розничных точек, требующий точного формирования кристаллической структуры и упаковки в тонкую пластиковую пленку. Линия обычно состоит из конвейера с вибрационной подачей, формовочного модуля, где сахар притягивается к кристаллической матрице, и термоформующего блока, который образует готовый стиковый пакет.
Оптимальный процесс включает предварительное просеивание сахара для исключения посторонних частиц, а также контроль влажности – избыток влаги может привести к деформации стиков. Современные системы используют инфракрасные сенсоры для измерения уровня влажности в реальном времени и автоматически регулируют подачу сухого воздуха.
После формирования стики помещаются в автоматическую упаковочную секцию, где происходит герметизация в пакет из многослойного барьерного материала. Такая упаковка защищает продукт от влаги и сохраняет кристаллическую структуру до момента потребления.
Повышение эффективности производства
Сокращение потерь продукта
Потери продукта в фасовочных линиях часто возникают из‑за несоответствия скорости подачи и скорости заполнения, а также из‑за неравномерного распределения продукта в упаковке. Современные системы контроля уровня наполнения позволяют сразу реагировать на отклонения, регулируя дозировку в реальном времени. Например, установка лазерного датчика уровня в линии упаковки сухих смесей может сократить потери на 12 % за первые месяцы эксплуатации.
Ключевые шаги для минимизации отходов:
- Калибровка дозирующих элементов под каждый тип продукта.
- Внедрение обратной связи от датчиков контроля веса.
- Регулярный анализ параметров заполнения через встроенный аналитический блок.
Уменьшение времени смены упаковки
Смена упаковки — один из самых затратных моментов в работе фасовочного оборудования. Автоматизация процесса замены роликов, лент и шаблонов позволяет сократить простой до минимума. Современные модули быстрой фиксации используют «пин‑такт» механизмы, которые позволяют оператору выполнить замену за 2–3 минуты без инструмента.
Таблица сравнения традиционной и автоматизированной смены упаковки:
| Показатель | Традиционный подход | Автоматизированный подход |
|---|---|---|
| Время смены | 15–20 минут | 2–3 минуты |
| Необходимое оборудование | Набор отверток, ключей | Стандартный пусковой контроллер |
| Вероятность ошибки | 5 % | 0,5 % |
Сокращение времени простоя напрямую повышает пропускную способность линии и уменьшает затраты на рабочую силу.
Внедрение PLC и SCADA систем
Программируемые логические контроллеры (PLC) и системы диспетчерского контроля (SCADA) становятся основой «умных» фасовочных линий. PLC управляют синхронной работой всех модулей, а SCADA предоставляет оператору полное визуальное представление о состоянии оборудования, параметрах процесса и трендах эффективности.
Преимущества интеграции:
- Автоматическое регулирование скорости конвейера в зависимости от типа продукта.
- Сбор и архивирование данных о каждом цикле упаковки для последующего анализа.
- Уведомления о предстоящем обслуживании, основанные на реальном времени работы узлов.
В конце каждого рабочего дня система генерирует отчёт, в котором можно увидеть, какие параметры отклонились от нормы и какие действия требуются для их корректировки. Это позволяет планировать профилактику без потери производительности.
Экономические выгоды
Снижение себестоимости продукции
Современные фасовочные линии позволяют автоматизировать большинство операций – от подачи сырья до упаковки готовой продукции. За счёт сокращения ручного труда и уменьшения потерь при наполняемости упаковок расход сырья снижается на 5‑12 %. Кроме того, точный контроль дозировки уменьшает риск переполнения, что влечёт за собой экономию как материала, так и энергии.
Пример: предприятие, которое внедрило систему с интеллектуальными дозаторами, сократило среднюю себестоимость единицы продукции с 45 руб. до 38 руб., сохранив прежнее качество и срок годности.
Увеличение объёмов продаж
Оптимизированные линии повышают скорость упаковки и позволяют гибко менять формат продукции под запросы рынка. Быстрая переналадка оборудования (в среднем 15 минут) даёт возможность вести несколько SKU одновременно, не теряя в производительности.
Снижение времени простоя и возможность выпускать «мелкие» партии по запросу дают компаниям конкурентное преимущество: они могут реагировать на сезонные пики спроса, запускать пробные линейки и быстро выводить новые вкусы.
- Увеличение скорости упаковки до 30 % без потери качества;
- Сокращение времени переналадки до 15 минут;
- Гибкое формирование упаковочных размеров (от 50 г до 2 кг).
Возврат инвестиций в сроки до 24 месяцев
Инвестиции в современное фасовочное оборудование окупаются за счёт сочетания трёх факторов: снижение себестоимости, рост объёмов продаж и уменьшение эксплуатационных расходов. При типичном уровне маржи 20 % и среднем росте продаж на 15 % в год, вложения в автоматизацию возвращаются в течение 1,5‑2 лет.
| Показатель | Текущий уровень | После внедрения |
|---|---|---|
| Себестоимость продукции | 45 руб. | 38 руб. |
| Объём выпуска (тн в год) | 2,2 | 2,9 |
| Период окупаемости | — | ≈ 20 мес. |
Вопросы и ответы
Какие гигиенические требования предъявляются к линии фасовки?
Необходимо соблюдать санитарные режимы (очистка и дезинфекция после каждой смены), использовать материалы, одобренные для пищевого контакта, контролировать температуру, влажность и чистоту воздуха и воды.
Как осуществляется микробиологический контроль продукции?
Линии оснащены автоматическими системами отбора проб, результирующие данные фиксируются в цифровом журнале; при отклонениях система может остановить производство.
В каких случаях предпочтительно использовать биг‑бэги?
Биг‑бэги подходят для сухих ингредиентов (крупы, сухие смеси), так как они экономят место и снижают затраты на материал.
Какие показатели дозировки характерны для сыпучих продуктов?
Точность дозировки 0,5‑2 % от заданного веса, скорость упаковки 500‑1500 пакетов в час, автоматический контроль веса в реальном времени.
Почему система CIP важна для линий фасовки жидкостей?
CIP позволяет проводить автоматическую очистку без разборки оборудования, сокращая простой и отвечая строгим санитарным требованиям.
Как сократить потери продукта при фасовке сухих смесей?
Установка лазерного датчика уровня, калибровка дозирующих элементов и использование обратной связи от датчиков веса позволяют уменьшить потери до 12 %.
Сколько времени занимает автоматизированная смена упаковки?
С помощью модулей быстрой фиксации требуется 2‑3 минуты без инструментов, против 15‑20 минут традиционным способом.
Какие экономические выгоды дает внедрение современных фасовочных линий?
Снижение себестоимости продукции на 5‑12 %, увеличение скорости упаковки до 30 %, сокращение времени переналадки до 15 минут и окупаемость инвестиций в течение 20‑24 месяцев.