Оборудование для производства пластиковой тары: как выбрать линию под задачи бизнеса
Как выбрать оборудование для производства пластиковой тары: состав линии, технологии ПЭТ и ПНД, расчет себестоимости, запуск цеха и окупаемость.
Оборудование для производства пластиковой тары: состав линии и назначение
Производство пластиковой тары начинается не с выбора конкретного станка, а с понимания продукта: материала, объема, геометрии, массы изделия, требуемой производительности и способа дальнейшего декорирования. Бутылка для напитка, канистра для автохимии и флакон для косметики могут выглядеть технологически похожими, но требуют разных методов формования и, соответственно, разного состава оборудования.
В промышленном производстве наиболее распространены решения для ПЭТ и полиэтилена высокой плотности (ПНД, HDPE). Для ПЭТ-бутылок обычно применяется выдув предварительно изготовленных преформ, тогда как ПНД-флаконы и канистры получают экструзионно-выдувным способом. Это принципиальная разница: линия строится вокруг определенной технологии, поэтому универсальность оборудования всегда следует оценивать с учетом реального ассортимента предприятия.
Оборудование для производства пэт тары и ПНД-упаковки
При выпуске ПЭТ-тары исходной заготовкой служит преформа. Она нагревается до температуры, при которой материал приобретает необходимую пластичность, устанавливается в пресс-форму, растягивается и раздувается сжатым воздухом. Такая технология хорошо подходит для бутылок с относительно тонкими стенками и позволяет получать изделия с высокой прозрачностью и стабильной геометрией.
Предприятие может закупать готовые преформы либо организовать их собственное производство на термопластавтоматах. Второй вариант заметно увеличивает объем инвестиций и требования к инфраструктуре, зато при больших объемах выпуска дает больше контроля над массой, цветом и характеристиками преформы. Для небольшого или среднего производства покупка готовых преформ часто позволяет быстрее запустить линию и сократить число технологических операций.
ПНД-упаковка производится иначе. Экструдер расплавляет полимерную гранулу и формирует трубчатую заготовку — рукав, который попадает между половинами формы. После смыкания формы внутрь подается воздух, и материал принимает конфигурацию будущего изделия. Такой способ особенно востребован при изготовлении флаконов, бутылок с ручками, канистр и емкостей сложной формы.
Выбор между ПЭТ и ПНД определяется не только внешним видом упаковки. В расчет принимаются свойства продукта, требования к химической стойкости, жесткости и прозрачности, конструкция горловины, способ укупорки и условия логистики. Например, прозрачная тара для напитков обычно связана с ПЭТ-технологией, а для многих видов бытовой химии и технических жидкостей практичнее непрозрачная или окрашенная ПНД-упаковка.
Линия по производству пластиковой тары: основные узлы
Выдувная машина — центральный, но далеко не единственный элемент производства. Для стабильной работы ей необходим комплекс периферийного оборудования. Конкретная комплектация зависит от технологии и степени автоматизации, однако типовая линия включает несколько функциональных групп.
- Основное формующее оборудование. Автомат или полуавтомат выполняет нагрев, формование и выдув изделия; для ПНД эту задачу решает экструзионно-выдувная машина.
- Пресс-формы. Определяют геометрию и значительную часть потребительских характеристик тары. При планировании широкого ассортимента важно заранее учитывать время и удобство переналадки.
- Компрессорное оборудование. Создает сжатый воздух с необходимыми давлением и производительностью. Для ПЭТ-выдува параметры компрессорной системы особенно важны для стабильности процесса.
- Система охлаждения. Чиллеры, водяные контуры и другое вспомогательное оборудование отводят тепло от технологических узлов и пресс-форм.
- Подготовка и подача сырья. Загрузчики, бункеры, дозаторы и смесители автоматизируют работу с гранулами, красителями и добавками. В зависимости от материала и процесса может применяться оборудование для сушки.
- Транспортировка и контроль. Конвейеры передают готовую тару между операциями, а системы контроля помогают выявлять дефекты геометрии, горловины или внешнего вида.
Состав линии следует рассчитывать по самому нагруженному участку. Если выдувной автомат способен выпускать условно 6 000 бутылок в час, а система охлаждения, компрессор или последующее оборудование стабильно обслуживают только 4 500, фактическая производительность комплекса окажется ближе ко второму значению. Поэтому сравнение станков исключительно по паспортной скорости часто дает неверное представление о будущей экономике производства.
Не менее важны инженерные условия площадки: доступная электрическая мощность, параметры электросети, вентиляция, водоснабжение, место для компрессорной станции и возможность организовать подачу сырья. К стоимости самого оборудования добавляются пресс-формы, коммуникации, пусконаладочные работы и запас расходных компонентов. Эти позиции разумно учитывать еще при расчете бюджета проекта.
Станки для производства тары и упаковки
Станки различаются по степени автоматизации, количеству формующих позиций, диапазону размеров изделий и скорости переналадки. Полуавтоматические модели требуют большего участия оператора, но обычно доступнее и подходят для небольших серий или запуска нового направления. Автоматические машины целесообразны при стабильной загрузке: они уменьшают долю ручных операций и позволяют поддерживать более равномерный производственный цикл.
| Тип оборудования | Основная задача | Где применяется |
|---|---|---|
| ПЭТ-выдувной автомат | Формование бутылок из преформ | Напитки, пищевые продукты, косметика, бытовая химия |
| Экструзионно-выдувная машина | Получение полой тары из полимерного расплава | ПНД-флаконы, бутылки, канистры |
| Термопластавтомат | Литье изделий под давлением | ПЭТ-преформы, крышки и отдельные элементы упаковки |
| Вспомогательное оборудование | Охлаждение, подача сырья, подготовка воздуха и транспортировка | Обеспечение непрерывной работы производственной линии |
При выборе станка имеет смысл смотреть на весь ассортимент, который предприятие планирует выпускать, а не только на стартовую позицию. Диаметр горловины, максимальный объем изделия, число гнезд формы, допустимые размеры пресс-форм и возможности системы управления определяют, насколько легко производство сможет переходить с одного заказа на другой. Для контрактного производителя гибкость может оказаться важнее предельной скорости, тогда как при многосменном выпуске одного типа бутылки производительность выходит на первый план.
Практический расчет строится от требуемого количества годной продукции за смену с учетом остановок, переналадки и технологического брака. Затем под эту нагрузку подбираются формующая машина, компрессоры, охлаждение и периферия. Такой подход позволяет получить сбалансированную линию, где дорогостоящий основной станок не простаивает из-за недостаточной мощности вспомогательного оборудования.
Производство тары: технологии и форматы выпуска
Выбор оборудования для пластиковой тары начинается не со скорости линии, а с будущего изделия: его материала, объема, геометрии, толщины стенки и требований к герметичности. Бутылка для воды, канистра для автохимии и банка для крема выглядят как близкие продукты только на первый взгляд. На производстве для них применяются разные технологии, пресс-формы и системы подготовки сырья, а требования к контролю качества также заметно отличаются.
Производство тары из пластика для пищевой и бытовой химии
Для пищевой продукции особенно важны стабильность материала, чистота производственного процесса и повторяемость параметров каждой партии. ПЭТ широко используют для воды, напитков и пищевых жидкостей, а полиэтилен и полипропилен — для флаконов, банок, ведер и других форматов. При подборе линии учитывают не только полимер, но и свойства продукта: чувствительность к кислороду и свету, температуру розлива, срок хранения, тип крышки.
Тара для бытовой химии работает в других условиях. Флакон или канистра должны сохранять прочность при контакте с моющими средствами, концентратами и другой химически активной продукцией. Большое значение имеют герметичность горловины, устойчивость к деформации и совместимость полимера с содержимым. Например, для ряда средств рациональнее использовать полиэтилен высокой плотности, тогда как прозрачный ПЭТ выбирают там, где важна хорошая презентация продукта и материал совместим с рецептурой.
Конфигурация производства зависит и от ассортимента. При выпуске одного массового флакона оправдана высокопроизводительная автоматизированная линия. Если предприятие регулярно меняет объем, форму и цвет изделий, на первый план выходят быстрая переналадка и возможность работать с несколькими комплектами оснастки. Иногда немного меньшая паспортная производительность в реальной эксплуатации оказывается выгоднее, если линия меньше простаивает между заказами.
Пэт тара производство: выдув, литье, экструзия
Производство ПЭТ-тары чаще всего ассоциируется с выдувом бутылок из готовых преформ. Преформу нагревают до требуемой температуры, помещают в форму и формируют изделие растяжением и выдувом сжатым воздухом. Геометрия пресс-формы определяет внешний вид бутылки, а режим нагрева и выдува влияет на распределение материала по стенкам. Поэтому производительность выдувной машины сама по себе еще не гарантирует стабильный результат: необходимы подходящие компрессоры, система охлаждения и точное управление температурными зонами.
Литье под давлением применяется, в частности, для изготовления ПЭТ-преформ, крышек и различных комплектующих. Расплавленный полимер подается в пресс-форму, где приобретает заданную геометрию. Такая технология предъявляет высокие требования к оснастке и стабильности технологических режимов, зато хорошо подходит для крупных серий с повторяемыми размерами.
Экструзионно-выдувное формование востребовано при выпуске полых изделий из полиэтилена и некоторых других термопластов. Экструдер формирует горячую трубчатую заготовку, форма смыкается вокруг нее, после чего изделие раздувается воздухом. Это распространенный вариант для флаконов и канистр, в том числе для бытовой и автомобильной химии. Технология позволяет получать изделия с ручками и достаточно сложной геометрией.
| Технология | Типичная продукция | Что учитывать при выборе оборудования |
|---|---|---|
| Выдув ПЭТ-преформ | Бутылки для воды, напитков, масел | Количество гнезд, производительность, давление воздуха, диапазон форматов |
| Литье под давлением | Преформы, крышки, детали упаковки | Усилие смыкания, объем впрыска, качество и стоимость оснастки |
| Экструзионный выдув | Флаконы, бутылки, канистры | Тип полимера, масса изделия, геометрия, число головок и уровень автоматизации |
Для экономики проекта важно рассматривать всю технологическую цепочку. К выдувной или литьевой машине добавляются системы подачи и подготовки сырья, чиллеры, компрессоры, дробилки для технологических отходов, транспортеры и устройства контроля. Если производительность основных и вспомогательных узлов не согласована, фактический выпуск оказывается ниже расчетного.
Производство тары для воды, косметики и технических жидкостей
Сегмент продукта заметно влияет на требования к линии. Для питьевой воды решающими становятся производительность, стабильность массы бутылки и качество горловины. При больших тиражах даже небольшое снижение массы одной бутылки дает ощутимую экономию сырья, но чрезмерное облегчение стенок может ухудшить жесткость, транспортировку и внешний вид упаковки. Поэтому параметры преформы и режим выдува подбирают как единую систему.
Для косметики производительность часто уступает по значению внешнему виду. Здесь встречаются небольшие серии, необычная геометрия, окрашенные полимеры, сложные крышки и повышенные требования к поверхности изделия. Оборудование должно обеспечивать точность формования и удобную смену форматов. При широком ассортименте полезнее считать не максимальное количество изделий в час, а выпуск с учетом времени на переналадку и смену оснастки.
Технические жидкости создают дополнительную нагрузку на тару во время хранения и перевозки. Канистры и флаконы должны выдерживать штабелирование, перепады температуры и контакт с конкретным составом. Для моторных масел, автохимии и промышленных жидкостей часто используют экструзионно-выдувное оборудование, позволяющее выпускать прочную упаковку с интегрированной ручкой.
- Для массовой воды приоритетны скорость выдува, энергоэффективность и надежная работа линии в непрерывном режиме.
- Для косметики важны качество поверхности, гибкость ассортимента и быстрая переналадка оборудования.
- Для бытовой и технической химии особенно значимы химическая совместимость материала, герметичность и механическая прочность тары.
На практике оборудование стоит выбирать после расчета продуктовой матрицы: какие виды тары планируется выпускать, в каких объемах и какими партиями. Затем определяют технологию формования, количество форм и гнезд, потребность в периферийных системах и требуемый уровень автоматизации. Такой подход позволяет сравнивать линии не только по цене и паспортной скорости, а по себестоимости конкретного изделия и способности производства выполнять реальные заказы.
Как выбрать оборудование для производства тары и упаковки
Выбор оборудования начинается не с каталога станков, а с параметров будущего изделия. Для бутылки, канистры, широкогорлой банки или технической емкости нужны разные технологии формования, усилия смыкания, системы подготовки сырья и пресс-формы. Даже внешне похожая тара может потребовать разной конфигурации линии из-за массы изделия, материала, формы горловины и требований к точности.
До запроса коммерческих предложений стоит зафиксировать ассортимент, плановый объем выпуска, число смен, тип полимера и допустимую долю брака. Отдельно учитывают требования к маркировке, контролю герметичности, упаковке и передаче готовой продукции на склад. Такой подход помогает сравнивать не номинальную скорость разных машин, а стоимость выпуска конкретного изделия.
Расчет производительности и себестоимости
Производительность машины в паспорте обычно указана для определенного изделия и режима. В реальном производстве результат зависит от длительности цикла, числа гнезд пресс-формы, времени переналадки, остановок на обслуживание и стабильности сырья. Например, увеличение числа гнезд может заметно поднять выпуск за цикл, но потребует более дорогой формы и достаточной производительности вспомогательного оборудования.
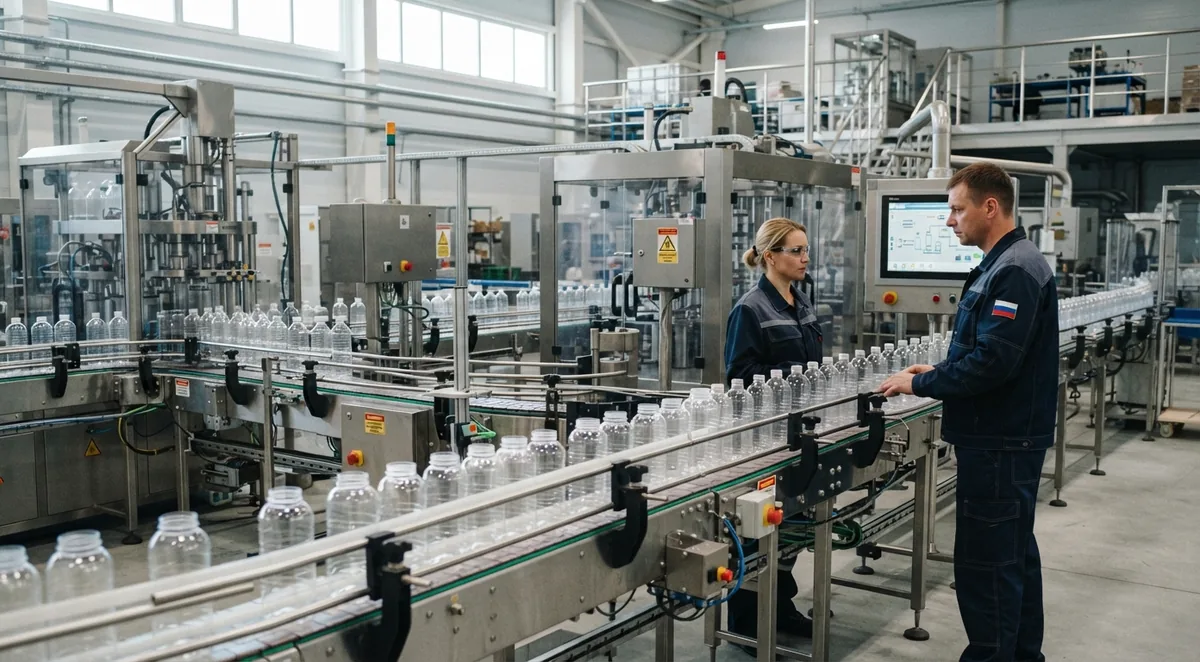
Для предварительного расчета полезно определить требуемый выпуск в час с запасом на технологические остановки. Если заказчику нужно 4000 изделий за смену, нельзя просто разделить этот объем на продолжительность смены и подобрать машину с полученной паспортной производительностью. Следует учесть фактический коэффициент загрузки: смену форм, прогрев, очистку, обслуживание, контроль качества и возможные простои смежных участков.
Себестоимость также нельзя оценивать только по цене гранулята. Для корректного сравнения вариантов оборудования учитывают расход полимера на одно изделие, электроэнергию, сжатый воздух и охлаждение, оплату персонала, амортизацию машины и оснастки, обслуживание, брак и вторичную переработку допустимых отходов. Иногда более дорогой автомат оказывается выгоднее бюджетной машины именно за счет меньшей массы изделия, стабильного цикла и сокращения ручных операций.
| Параметр | Что проверить при расчете | Почему это важно |
|---|---|---|
| Цикл | Фактическое время изготовления изделия | Определяет реальный выпуск оборудования |
| Количество гнезд | Возможности машины и пресс-формы | Влияет на выпуск за один цикл |
| Масса изделия | Стабильность дозирования и допустимый разброс | Полимер часто занимает значительную долю себестоимости |
| Энергопотребление | Расход при рабочей загрузке, а не только установленная мощность | Позволяет точнее оценить эксплуатационные расходы |
| Переналадка | Время смены формы, материала и настроек | Особенно важно при широком ассортименте и небольших партиях |
Требования к сырью, пресс-формам и автоматизации
Оборудование выбирают под конкретные полимеры и технологию их переработки. ПЭТ, полиэтилен, полипропилен и другие материалы отличаются температурными режимами, текучестью, требованиями к сушке и охлаждению. Если предприятие собирается использовать вторичное сырье, это необходимо учитывать заранее: нестабильная фракция, влажность и загрязнения способны повлиять на внешний вид тары и повторяемость процесса.
Пресс-форма фактически определяет геометрию и значительную часть качества готового изделия. Важно оценивать не только стоимость комплекта, но и ресурс, качество системы охлаждения, доступность сменных элементов и время обслуживания. Форма должна соответствовать конкретной машине по габаритам, усилию смыкания, расположению креплений и технологическим интерфейсам. Покупать машину и оснастку независимо друг от друга без проверки совместимости — риск получить дорогой комплект, который потребует доработок.
Уровень автоматизации выбирают исходя из объема и организации производства. Роботизированное извлечение, конвейеры, автоматическая подача и сушка сырья, контроль герметичности, техническое зрение и системы упаковки уменьшают зависимость результата от ручных операций. Но максимальная автоматизация имеет смысл не всегда: при частой смене небольших партий часть оборудования может простаивать, не успевая окупить инвестиции.
- Для стабильного массового выпуска приоритетны короткий цикл, высокая автоматизация, автоматический контроль и минимальная потребность в операторах.
- Для широкого ассортимента особенно важны быстрая переналадка, удобная замена пресс-форм и сохранение технологических рецептур.
- Для запуска нового продукта полезен резерв по параметрам машины, чтобы изменение массы или геометрии изделия не потребовало сразу заменять основное оборудование.
- Для работы со сложным сырьем необходимо заранее подобрать сушилки, дозаторы, смесители, фильтрацию и другие элементы подготовки материала.
Когда выгодно купить готовую линию, а когда отдельные машины
Готовая линия удобна, когда продукт и объем производства уже понятны, а предприятию нужен согласованный технологический комплекс. Поставщик может увязать основную машину с системой подачи материала, охлаждением, компрессорами, конвейерами, контролем качества и упаковкой. Главный плюс такого решения — меньше проблем на стыках оборудования и проще ответственность за достижение заданной производительности.
Отдельные машины рациональнее покупать, если на предприятии уже есть часть инфраструктуры или производство развивается поэтапно. Например, действующие компрессоры, чиллеры и системы подачи сырья иногда можно использовать с новой формовочной машиной. Модульный подход также удобен при частой смене ассортимента: можно обновлять наиболее загруженные участки, не заменяя всю цепочку.
При сравнении этих вариантов стоит смотреть на полную стоимость проекта. Недорогой набор отдельных машин может потребовать дополнительных конвейеров, накопителей, инженерных коммуникаций, синхронизации управления и работ по интеграции. Готовая линия обычно требует больших первоначальных вложений, зато позволяет заранее определить границы поставки и проверить работу технологической цепочки как единого комплекса.
Практичный критерий выбора — стоимость выпуска требуемого объема продукции при реальной загрузке. Если линия рассчитана на производительность, которую бизнес сможет использовать лишь частично, инвестиции окажутся замороженными в избыточной мощности. Если оборудование работает практически на пределе уже при запуске, рост заказов быстро приведет к дополнительной смене или покупке второй машины. Поэтому разумный резерв производительности нужен, но его размер должен опираться на прогноз продаж, ассортимент и реальные возможности участка.
Производство пластиковой тары в России: рынок и запуск проекта
Производство пластиковой тары в России охватывает очень разные по масштабу направления: от небольших партий флаконов для косметики до массового выпуска ПЭТ-бутылок, канистр и пищевых контейнеров. Поэтому оценивать рынок только по объему потребления пластика не совсем правильно. Для конкретного проекта важнее спрос именно на выбранный тип изделия, требования заказчиков к геометрии и материалу, размер партии и расстояние до потребителя.
У тары есть важная экономическая особенность: она часто объемная и при этом относительно недорогая. Перевозка пустых бутылок или канистр на большое расстояние может заметно увеличить себестоимость. По этой причине локальное производство получает преимущество там, где рядом находятся предприятия пищевой промышленности, бытовой химии, косметики, автохимии и других отраслей с регулярной потребностью в упаковке. В некоторых случаях выгоднее поставлять заказчику преформы и выдувать тару непосредственно рядом с линией розлива.
Производители тары Россия: на что смотреть при выборе поставщика
Если бизнес не планирует выпускать всю упаковку самостоятельно, выбор российского производителя тары стоит начинать не с минимальной цены за единицу. Для стабильного производства гораздо важнее повторяемость характеристик: масса изделия, размеры горловины, герметичность, толщина стенки, цвет и механическая прочность. Незначительный разброс параметров может стать причиной остановок автоматической линии розлива или повышенного процента брака.
Особое внимание требуется к сырью и назначению упаковки. Для пищевой продукции, косметики, фармацевтических и химических составов требования различаются. Поставщик должен понимать, какой полимер подходит для конкретного продукта, температуры фасовки и условий хранения. ПЭТ, ПНД, ПП и другие материалы нельзя считать взаимозаменяемыми только потому, что из каждого можно изготовить емкость.
- Технологические возможности. Какие материалы, массы и размеры изделий доступны, есть ли выдувные и литьевые мощности, возможна ли работа с индивидуальной пресс-формой.
- Стабильность серии. Насколько одинаковы изделия от партии к партии и как организован контроль качества.
- Минимальная партия. Для небольшого бренда поставщик с умеренным MOQ иногда выгоднее крупного завода с более низкой номинальной ценой.
- Оснастка. Нужно заранее определить стоимость пресс-формы или выдувной формы, сроки ее изготовления, ресурс и принадлежность заказчику.
- Логистика. Следует считать стоимость тары уже с доставкой, поскольку транспортная составляющая для объемных пустых изделий бывает существенной.
- Резерв мощностей. Полезно понимать, сможет ли завод увеличить объем выпуска при сезонном росте продаж заказчика.
Перед крупным заказом разумно провести тестовую партию на собственной фасовочной линии. Например, бутылка может полностью соответствовать заявленным размерам, но из-за жесткости корпуса нестабильно проходить по конвейеру или укупориваться с нежелательным усилием. Практическое испытание позволяет обнаружить такие особенности раньше, чем на склад поступят десятки тысяч изделий.
Цех по производству тары: помещение, персонал, запуск
Цех по производству тары проектируют вокруг технологической цепочки, а не просто подбирают помещение, в которое физически помещается оборудование. Необходимо предусмотреть зоны хранения сырья и готовой продукции, участок подготовки материала, основную линию, контроль качества и безопасные проходы для персонала и складской техники. Для объемной упаковки склад готовой продукции может потребовать неожиданно большой площади.
Инженерные мощности необходимо проверять еще до подписания договора аренды. Для термопластавтоматов, экструзионно-выдувных машин и компрессорного оборудования критичны доступная электрическая мощность, параметры охлаждения, вентиляция и стабильность энергоснабжения. При выдуве ПЭТ отдельной статьей становится подготовка сжатого воздуха высокого давления. Ошибка в расчете инфраструктуры приводит к ситуации, когда линия уже установлена, но не может работать с паспортной производительностью.
Состав персонала зависит от автоматизации. Небольшому участку нужны операторы оборудования, наладчик или специалист, способный выполнять его функции, работники упаковки и склада, а также сотрудник, отвечающий за контроль качества. При круглосуточной загрузке расчет ведут по сменам и учитывают подмену персонала. Экономить именно на квалифицированной наладке рискованно: высокая паспортная скорость машины бесполезна, если производство регулярно останавливается из-за нестабильного процесса.
Запуск лучше проводить последовательно: монтаж и подключение коммуникаций, холостые испытания, пробная переработка материала, настройка формы, выпуск установочной партии и только затем выход на рабочую производительность. На этом этапе фиксируют реальный цикл, расход сырья, долю брака, энергопотребление и время переналадки. Эти показатели дают значительно более точное представление о себестоимости, чем паспортная производительность оборудования.
До коммерческого выпуска также проверяют обязательные требования к самой продукции и условиям ее применения. Набор документов зависит от назначения тары и продукции, которая будет в нее фасоваться. Для упаковки, контактирующей с пищевой продукцией, особенно важно заранее учитывать требования к материалам и безопасности, а не заниматься подтверждением соответствия после изготовления большой партии.
Окупаемость производства пластиковой тары
Окупаемость линии определяется прежде всего ее фактической загрузкой. В инвестиции входят не только основная машина, но и пресс-формы или формы для выдува, компрессоры, чиллеры, сушилки, дозаторы, дробилки, транспортирующие системы, монтаж и подготовка помещения. Поэтому расчет, построенный только на цене станка и разнице между стоимостью сырья и ценой готовой бутылки, обычно выглядит привлекательнее реальной экономики проекта.
| Фактор | Как влияет на экономику |
|---|---|
| Загрузка оборудования | Чем больше полезного времени работает линия, тем ниже доля постоянных расходов в одной единице тары |
| Цена и расход сырья | Полимер занимает значительную часть себестоимости, поэтому даже небольшое изменение массы изделия заметно на крупной серии |
| Процент брака | Увеличивает расход материала, электроэнергии и машинного времени |
| Количество форматов | Частые переналадки уменьшают фактический выпуск и требуют дополнительных комплектов оснастки |
| Логистика | Близость к потребителю способна дать локальному производителю существенное ценовое преимущество |
| Автоматизация | Снижает трудоемкость, но повышает первоначальные инвестиции и требования к техническому обслуживанию |
Для предварительного расчета полезно определить маржинальный доход с одного изделия: из цены реализации вычитают сырье и другие переменные затраты. Затем оценивают, сколько единиц необходимо произвести и продать, чтобы покрыть зарплату, аренду, обслуживание оборудования и прочие постоянные расходы. Отдельно рассчитывают возврат первоначальных вложений. Такой подход показывает не только ожидаемый срок окупаемости, но и минимальную загрузку, ниже которой проект становится экономически слабым.
Например, линия с высокой производительностью может оказаться менее выгодной, чем машина среднего класса, если подтвержденные заказы загружают ее лишь на небольшую часть доступного времени. Обратная ситуация возникает при длинных сериях одного изделия: высокая автоматизация, многоместная оснастка и короткий цикл способны заметно снизить себестоимость единицы продукции.
Поэтому оборудование для производства пластиковой тары рационально выбирать после построения нескольких сценариев: базового объема продаж, сниженной загрузки и роста спроса. Если проект сохраняет приемлемую экономику при умеренном недогрузе и при этом имеет резерв для увеличения выпуска, линия лучше соответствует реальному бизнесу. В этом случае производство зависит не от идеальной расчетной производительности, а от понятного спроса, управляемой себестоимости и возможности масштабировать выпуск без полной замены оборудования.
Вопросы и ответы
Какое оборудование необходимо для производства пластиковой тары?
Состав линии зависит от материала и технологии формования. Обычно используются выдувная или экструзионно-выдувная машина, пресс-формы, компрессоры, система охлаждения, оборудование для подготовки и подачи сырья, конвейеры и средства контроля качества.
Чем отличается производство ПЭТ-тары от производства ПНД-тары?
ПЭТ-бутылки обычно выдувают из предварительно изготовленных преформ после их нагрева. ПНД-флаконы и канистры чаще производят экструзионно-выдувным способом: экструдер формирует горячую трубчатую заготовку, которая раздувается внутри формы.
Как рассчитать необходимую производительность линии?
Расчет следует вести от требуемого количества годной продукции за смену с учетом времени цикла, числа гнезд формы, переналадок, обслуживания, технологического брака и простоев. Производительность компрессоров, охлаждения и других вспомогательных узлов должна соответствовать возможностям основной машины.
Что учитывать при выборе станка для производства тары?
Необходимо учитывать материал, объем и геометрию изделий, массу тары, параметры горловины, количество гнезд, допустимые размеры пресс-форм, скорость переналадки и уровень автоматизации. Оценивать оборудование желательно по фактической себестоимости и производительности на планируемом ассортименте.
Когда выгоднее покупать готовую линию, а когда отдельные машины?
Готовая линия удобна при понятном продукте и объеме выпуска, поскольку ее узлы заранее согласованы по производительности. Отдельные машины могут быть рациональнее, если предприятие уже располагает компрессорами, чиллерами и другой инфраструктурой либо планирует развивать производство поэтапно.
Какие инженерные требования предъявляются к цеху?
До установки линии необходимо проверить доступную электрическую мощность, параметры электросети, вентиляцию, охлаждение, водоснабжение и условия размещения компрессорного оборудования. Также нужны зоны хранения сырья и готовой продукции, безопасные проходы и место для вспомогательных систем.
От чего зависит себестоимость пластиковой тары?
На себестоимость влияют расход и цена полимера, электроэнергия, сжатый воздух, охлаждение, оплата персонала, амортизация оборудования и оснастки, обслуживание и процент брака. Существенное значение имеют также фактическая загрузка линии и длительность переналадок.
Какое оборудование подходит для бутылок, флаконов и канистр?
Для ПЭТ-бутылок обычно применяют оборудование для выдува преформ. Для ПНД-флаконов, канистр и изделий с интегрированными ручками распространены экструзионно-выдувные машины. Для изготовления преформ, крышек и отдельных деталей упаковки используются термопластавтоматы.
От чего зависит окупаемость производства пластиковой тары?
Окупаемость определяется загрузкой оборудования, стоимостью и расходом сырья, процентом брака, количеством переналадок, автоматизацией, логистикой и объемом первоначальных инвестиций. В инвестиционный расчет следует включать не только основной станок, но и оснастку, компрессоры, охлаждение, периферию, монтаж и подготовку помещения.