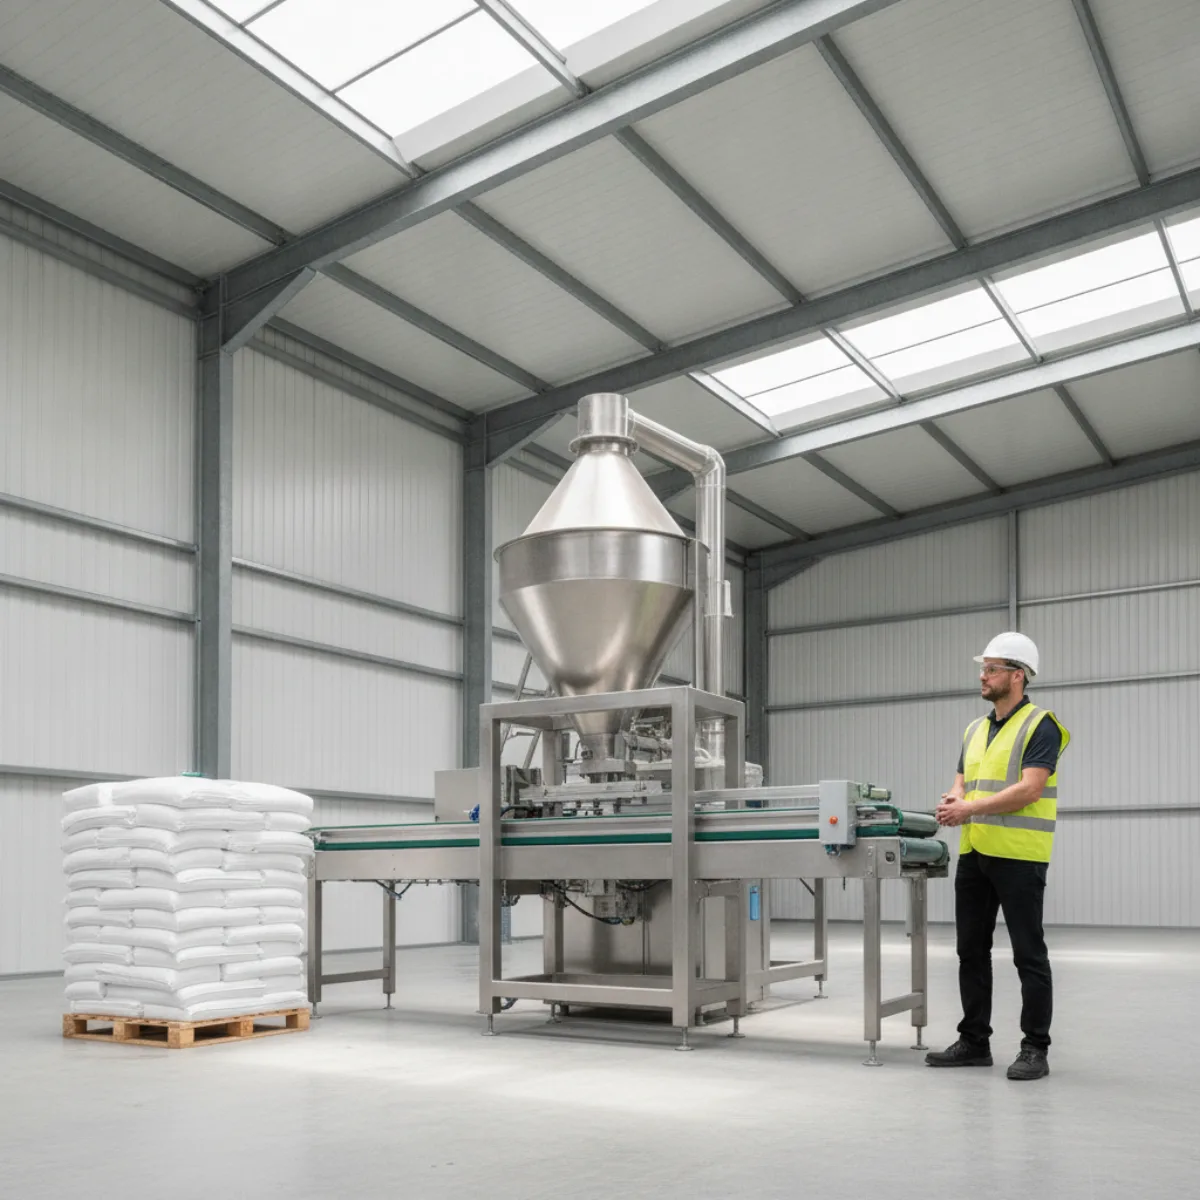
Линия фасовки в мешки: оборудование и особенности технологического процесса
Линия фасовки в мешки с дозаторами, запайкой и контролем веса. Оборудование для угля, цемента и пищевых продуктов, автоматизация и безопасность производства.
Конструктивные особенности линии фасовки в мешки
Типы дозаторов для сыпучих материалов
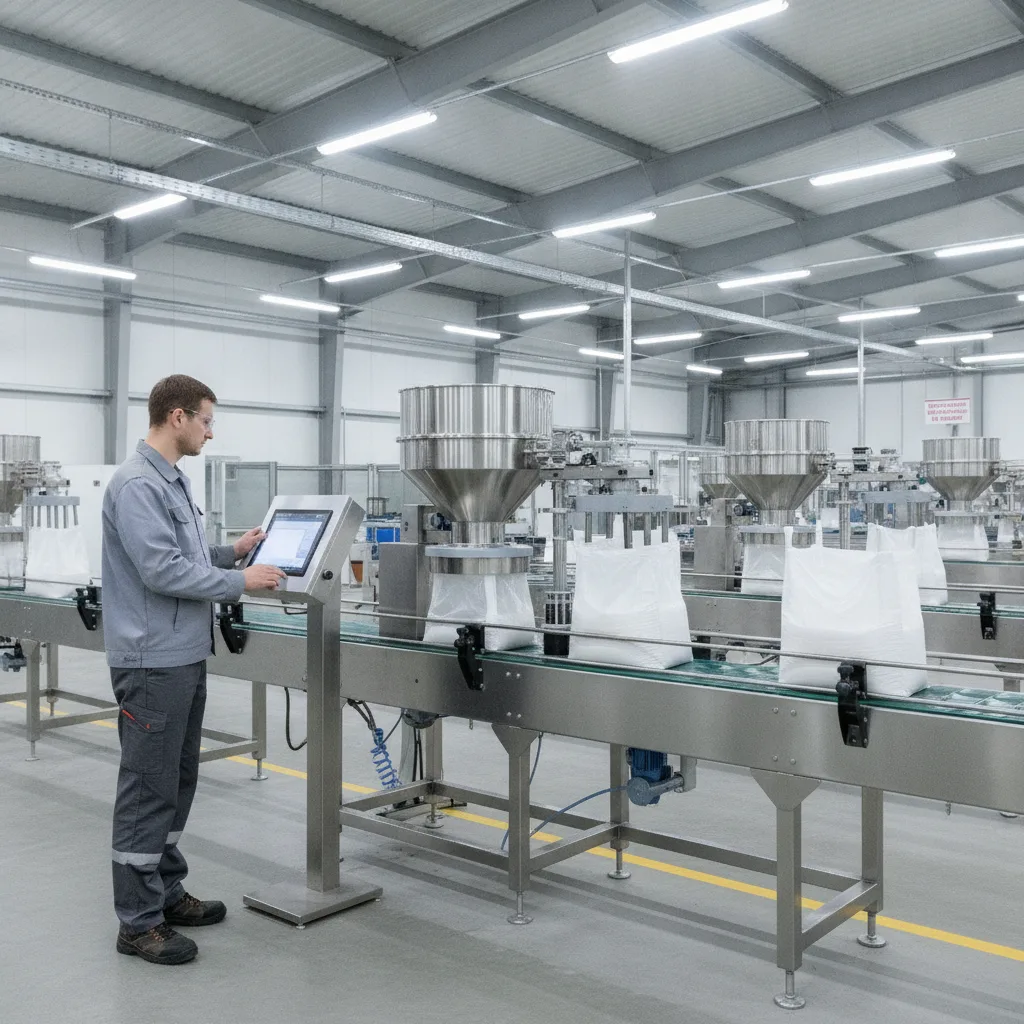
На рынке присутствуют три основных типа дозаторов, каждый из которых имеет свои преимущества в зависимости от характеристик материала и требуемой точности.
- Вибрационные дозаторы. Работают за счёт вибрации чаши, что позволяет быстро и равномерно распределять крупные частицы (например, крупы, семена). Идеальны для продуктов с высоким коэффициентом текучести.
- Винтовые (шнековые) дозаторы. Обеспечивают точный контроль объёма за счёт регулируемой скорости вращения шнека. Часто используются для тонкощеплёных порошков, где важна минимальная пыльность.
- Электрогидравлические дозаторы с лопаточным питателем. Позволяют настроить рабочий объём в диапазоне от 5 г до 10 кг, сохраняя высокую стабильность даже при изменяющихся свойствах сырья (влажность, плотность).
Механизмы запайки и клапанные системы
Запайка и контроль выхода продукта из мешка – критические узлы линии. Современные решения объединяют несколько функций:
- Автоматическое позиционирование мешка на призмой‑запайке;
- Термическое (тепловое) или ультразвуковое запаивание пленки;
- Клапаны дозатора с датчиками давления, обеспечивающие отсутствие «протеканий» при смене ролика.
Типичные схемы включают двойной клапан: основной – подаёт материал в мешок, вспомогательный – отводит воздух, предотвращая образование вакуума, который может вызвать «перетягивание» пакета.
Регулировка веса и контроль качества
Точная регулировка веса достигается за счёт сочетания датчиков нагрузки и программного обеспечения с адаптивными алгоритмами. Ниже представлена таблица типовых параметров контрольного оборудования.
| Устройство | Диапазон измерения | Точность | Примечание |
|---|---|---|---|
| Сензор нагрузки (тензодатчик) | 0 – 10 кг | ±0,02 % от массы | Подключается к PLC, поддерживает калибровку «на лету». |
| Оптический датчик уровня | 0 – 200 мл | ±0,5 мл | Идеален для жидких пищевых продуктов. |
| Камера контроля заполнения | — | Визуальный контроль | Система машинного зрения фиксирует отклонения от шаблона упаковки. |
Для обеспечения стабильного качества часто используют принцип «двойного контроля»: первый измеритель фиксирует вес в момент наполнения, второй – после запайки, сравнивая данные и автоматически отклоняя отклонения более 1 % от нормы.
Выбор оборудования для разных материалов
Фасовка угля и древесного угля
Для угля важен надежный способ подачи и защита от пыли. Наиболее популярным решением является вибрационный питатель, который обеспечивает равномерный поток сырья к дозатору. Дозатор в таком случае часто представляет собой механический весовой дозатор с регулируемым диапазоном нагрузки, позволяющим точно рассчитывать массу в каждом мешке.
Для древесного угля аналогично используют вибрационный питатель, но в сочетании с система воздушного осушения. Она помогает поддерживать низкий уровень влажности, что улучшает плотность упаковки и снижает риск разгерметизации мешков.
Фасовка цемента и строительных смесей
Строительные материалы требуют высокой скорости подачи и точного контроля над весом, так как даже небольшие отклонения могут влиять на свойства готовой смеси. Наиболее эффективны циклические дозаторы с электронным управлением, которые автоматически корректируют количество в зависимости от плотности материала.
Дополнительно в линиях фасовки цемента часто устанавливают систему воздушного пылеулавливания, которая собирает пыль, образующуюся при транспортировке, и возвращает её в процесс, повышая экономичность и соответствие экологическим нормам.
Фасовка пищевых продуктов (сахар, мука, крупы)
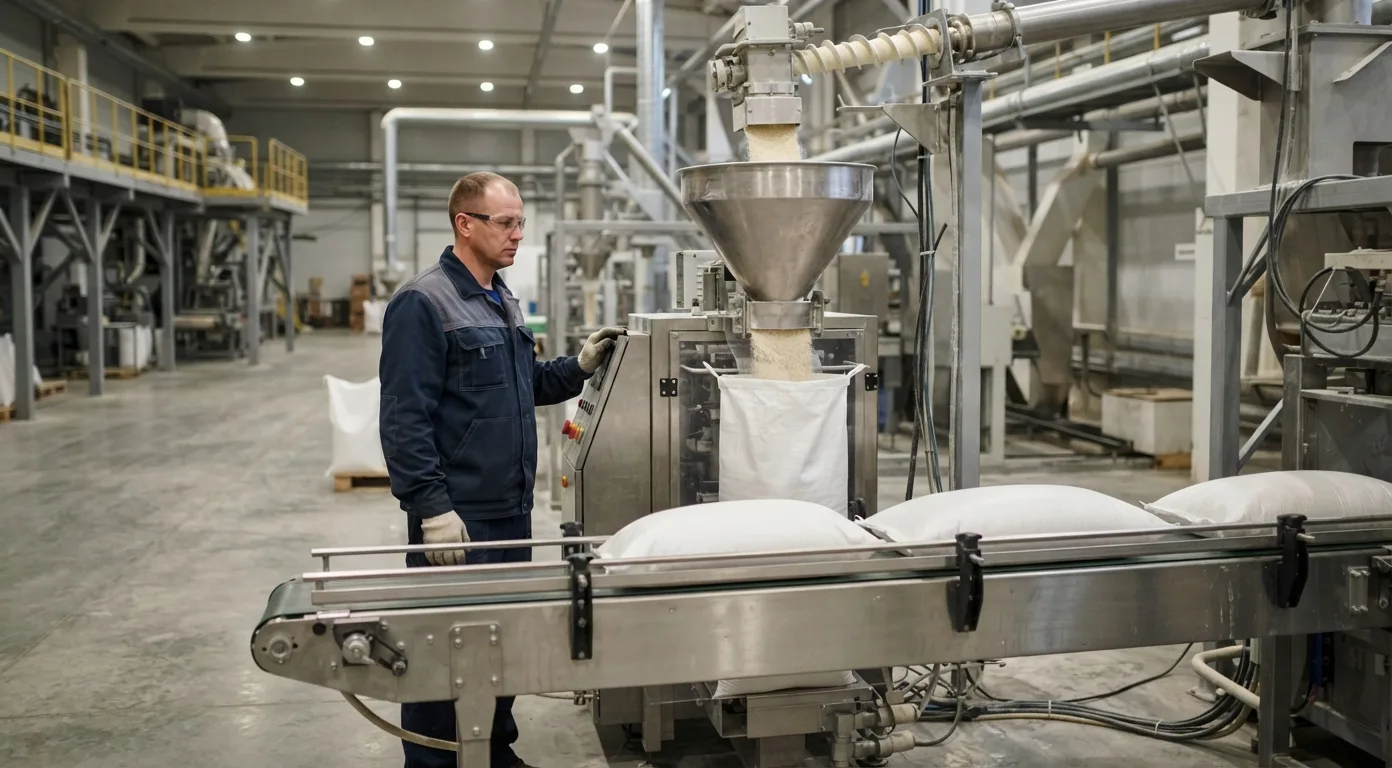
При работе с пищевыми продуктами критически важны гигиена и сохранение качества. Для этого используют санитарные дозаторы из нержавеющей стали, оснащённые система контроля влажности. Такие дозаторы позволяют избежать комкования и сохраняют свежесть продукта.
Кроме того, в линии фасовки часто применяют автоматическую систему наклейки и закрытия мешков, что ускоряет процесс и гарантирует целостность упаковки, что особенно важно для длительного хранения.
| Материал | Тип дозатора | Особенности подачи | Дополнительные системы |
|---|---|---|---|
| Уголь, древесный уголь | Механический весовой дозатор | Вибрационный питатель, защита от пыли | Воздушное осушение, пылеулавливание |
| Цемент, строительные смеси | Циклический электронный дозатор | Высокоскоростная подача, коррекция плотности | Система воздушного пылеулавливания |
| Сахар, мука, крупы | Санитарный дозатор из нержавейки | Контроль влажности, отсутствие комкования | Автоматическая наклейка и закрытие мешков |
Интеграция линии в существующее производство
Внедрение новой линии фасовки в уже работающий цех – задача, которая требует продуманных решений, способных сохранить текущие показатели производства и одновременно повысить их. Ключ к успеху – согласованная работа всех подсистем, от планово‑экономического отчёта (ПЭО) до упаковочных станций. Ниже рассмотрим, как правильно подключить линию к системе ПЭО, автоматизировать подачу сырья и синхронизировать её с упаковкой.
Подключение к системам ПЭО
ПЭО – основной инструмент контроля затрат и планирования производства. Чтобы линия фасовки стала частью этой системы, необходимо:
- Определить параметр «стоимость единицы продукции» с учётом энергопотребления, износа оборудования и затрат на сырьё.
- Настроить автоматический сбор данных о выработке (масса, количество пакетов) через PLC‑контроллеры.
- Интегрировать полученные показатели в ERP‑модуль ПЭО через стандартные OPC‑UA или MQTT‑соединения.
Эти шаги позволяют в реальном времени видеть, как меняется себестоимость и где есть возможности для оптимизации.
Автоматизация подачи сырья
Стабильный поток сырья – фундамент надёжной фасовки. Современные решения включают:
| Тип устройства | Преимущества | Типичная нагрузка |
|---|---|---|
| Вагонеточный транспортер с дозатором | Точное дозирование ±0,5 %; простая регулировка скорости | 0,5‑5 т/ч |
| Вибрационный питчер с сенсорным контролем | Минимальный пересып; автоматический контроль уровня в бункере | 0,2‑3 т/ч |
| Система подачи с автоклапаном и датчиком давления | Поддержание постоянного давления; защита от перегрузки | 1‑4 т/ч |
Для большинства предприятий достаточно одной‑единственной линии с вибрационным питчером, но при повышенной загрузке рекомендуется добавить резервный транспортер, чтобы избежать простоев в случае поломки.
Синхронизация с упаковочными станциями
Упаковка должна «дышать» в такт фасовке. Основные методы синхронизации:
- Сигнальная связь. PLC линии посылает сигналы «готово к упаковке» и «заполнение завершено», что позволяет упаковочным станциям автоматически переключаться между режимами.
- Обмен данными через SCADA. В случае более сложных процессов (многоступенчатая маркировка, контроль качества) SCADA‑система собирает параметры от обеих подсистем и формирует единую схему управления.
- Время задержки. При высокой скорости фасовки важно предусмотреть небольшую буферную зону (примерно 5‑10 сек) между линией и упаковкой, чтобы избежать «переполнения» пленки.
Практический пример: на линии, рассчитанной на 120 кг·минут⁻¹, установка таймера задержки в 8 секунд позволила сократить количество обрывов упаковочной пленки на 30 % без потери производительности.
Эксплуатация и безопасность
Технические требования к помещению
Помещение, где работает линия фасовки в мешки, должно обеспечивать стабильные условия как для оборудования, так и для персонала. Рекомендуется поддерживать температуру в диапазоне от 15 °C до 25 °C и относительную влажность 45‑60 %. Такие параметры снижают риск конденсации на металлических деталях и предотвращают перегрев электроники.
Вентиляция играет ключевую роль: необходимо обеспечить минимум 10 объёмных смен воздуха в час, чтобы быстро удалять пыль, хлопковый мусор и запахи. Для этого часто используют вытяжные вентиляторы с фильтрами класса H13, которые удерживают частицы до 0,3 µm.
| Параметр | Оптимальное значение | Последствия отклонения |
|---|---|---|
| Температура | 15 °C – 25 °C | Перегрев привода, увеличение износа уплотнений |
| Влажность | 45 % – 60 % | Коррозия электроники, слипание упаковочного материала |
| Скорость вентиляции | ≥ 10 объёмных смен/ч | Накопление пыли, ухудшение видимости, риск пожара |
Средства защиты операторов
Работа с линией фасовки подразумевает контакт с движущимися частями, потенциально опасными веществами и высоким уровнем шума. Основной набор средств индивидуальной защиты (СИЗ) включает:
- Защитные очки с антифосфатным покрытием – предотвращают попадание пыли и мелких частиц в глаза.
- Противоударные накладки на ладони и пальцы – снижают риск травм при обслуживании механических узлов.
- Акустические наушники с фильтрами – ограничивают воздействие шума, который может достигать 85 дБ в зоне загрузки.
- Легкие, дышащие спецодежды с антистатическим покрытием – защищают от статического разряда и сохраняют комфорт при длительной работе.
Все СИЗ должны соответствовать действующим нормативам (ГОСТ Р 12.4.120-2025) и регулярно проверяться на целостность.
Регулярные проверки и калибровка
Для поддержания высокой точности упаковки и предотвращения простоев, необходимо внедрить плановые мероприятия по обслуживанию:
- Ежедневный визуальный осмотр: проверка состояния ремней, натяжения цепей, состояния уплотнителей.
- Периодическая калибровка датчиков уровня и веса: калибровка должна проводиться не реже чем раз в квартал с использованием калибровочных грузов, подтверждённых сертификатом.
- Сервисное обслуживание привода и электроники: каждые 500 часов работы проводить чистку вентиляторов, замену фильтров и проверку соединений.
- Тестовый запуск линии после каждого технического вмешательства: измеряется отклонение фактической массы от установленного таро, которое не должно превышать ± 0,5 %.
Система учета всех проверок лучше вести в электронном журнале, где фиксируются даты, результаты и подписи ответственных специалистов. Это упрощает аудит и позволяет быстро реагировать на отклонения от нормы.
Вопросы и ответы
Какие типы дозаторов используют в линиях фасовки в мешки?
Существует три основных типа: вибрационные дозаторы, винтовые (шнековые) дозаторы и электрогидравлические дозаторы с лопаточным питателем. Каждый тип подходит под определённые свойства материала и требуемую точность.
Каким образом осуществляется запайка мешков и какие клапанные системы применяются?
Современные линии используют автоматическое позиционирование мешка и термическое или ультразвуковое запаивание пленки. Для управления потоком материала применяется двойной клапан: основной подаёт материал, вспомогательный отводит воздух, предотвращая образование вакуума.
Как достигается точная регулировка веса и контроль качества?
Точная регулировка реализуется сочетанием тензодатчиков нагрузки, оптических датчиков уровня и систем машинного зрения. Принцип «двойного контроля» сравнивает вес в момент наполнения и после запайки, отклонения более 1 % автоматически отклоняются.
Как подобрать оборудование для разных материалов (уголь, цемент, пищевые продукты)?
Для угля и древесного угля используют механический весовой дозатор с вибрационным питателем и системой воздушного осушения. Для цемента – циклический электронный дозатор с системой пылеулавливания. Для пищевых продуктов – санитарный дозатор из нержавеющей стали с контролем влажности и автоматической системой наклейки.
Каким образом линия фасовки интегрируется в систему ПЭО и ERP?
Необходимо определить стоимость единицы продукции, настроить сбор данных о массе и количестве через PLC и передавать их в ERP‑модуль ПЭО по протоколам OPC‑UA или MQTT. Это позволяет в реальном времени отслеживать себестоимость и искать возможности оптимизации.
Какие требования к вентиляции и параметрам помещения?
Температура должна быть 15 °C–25 °C, влажность 45‑60 %, а скорость вентиляции ≥ 10 объёмных смен воздуха в час с фильтрами класса H13. Эти условия снижают конденсацию, перегрев электроники и накопление пыли.
Какие средства индивидуальной защиты обязательны для операторов?
Обязательны защитные очки с антифосфатным покрытием, противоударные накладки на ладони, акустические наушники с фильтрами и лёгкая антистатическая спецодежда. Всё оборудование должно соответствовать ГОСТ Р 12.4.120‑2025.
Как часто необходимо калибровать датчики и проводить сервисное обслуживание?
Калибровка датчиков уровня и веса проводится минимум раз в квартал с использованием сертифицированных калибровочных грузов. Сервисное обслуживание привода и электроники – каждые 500 часов работы (чистка, замена фильтров, проверка соединений). После любого вмешательства требуется тестовый запуск с отклонением веса ≤ ±0,5 %.