Лазерный маркиратор по металлу для бизнеса: как выбрать под серийное производство
Обновлено:
Как выбрать лазерный маркиратор по металлу для серийного производства: тип лазера, мощность, рабочее поле, интеграция в линию и окупаемость.
Почему лазерный маркиратор востребован на производстве
В серийном производстве маркировка давно перестала быть только способом нанести название бренда. На металлических деталях необходимо размещать артикулы, серийные номера, Data Matrix и QR-коды, параметры изделия, знаки соответствия и другую информацию. При больших объемах особенно важны скорость операции и повторяемость результата: маркировка на первой и тысячной детали партии должна оставаться одинаково читаемой.
Лазерный маркиратор хорошо вписывается в такую задачу. Луч локально воздействует на поверхность металла по заданной программе, поэтому оператору не приходится менять штампы при каждом новом артикуле или регулярно пополнять запас красок. Для бизнеса это означает не только аккуратную надпись, но и возможность встроить маркировку в стабильный производственный процесс.
Стойкая маркировка без расходных материалов
Одно из главных преимуществ лазерной технологии — маркировка формируется непосредственно на поверхности изделия. В зависимости от материала и настроек оборудования это может быть изменение цвета поверхностного слоя, контрастная маркировка или гравировка с небольшим углублением. Здесь нет наклейки, которая способна отклеиться, или слоя краски, который постепенно стирается при эксплуатации.
Это особенно полезно для деталей, которые контактируют с маслами, техническими жидкостями, подвергаются трению или проходят последующую обработку. Например, на корпусах оборудования, инструменте, металлической арматуре или комплектующих можно нанести серийный номер так, чтобы он сохранял читаемость значительно дольше обычной печатной этикетки. Конкретная стойкость при этом зависит от металла, глубины воздействия и условий эксплуатации изделия.
Отсутствие красок и чернил упрощает текущие расходы. У лазерной системы остаются затраты на электроэнергию, обслуживание и элементы, необходимые для конкретной конфигурации рабочего места, однако нет постоянного расхода материала на каждую надпись. На большой серии это делает себестоимость одной операции более предсказуемой.
Высокая точность для серийных изделий
При выпуске сотен или тысяч одинаковых деталей важна не только высокая скорость. Нужно выдерживать положение текста, размер символов и качество мелких элементов от изделия к изделию. Лазер работает по цифровому макету, поэтому хорошо подходит для серий, где требуется стабильная геометрия маркировки.
Например, если предприятие наносит обозначение модели на небольшие металлические корпуса, мелкие символы должны оставаться разборчивыми и не выходить за отведенную область. Правильно подобранный лазерный маркиратор позволяет работать с тонкими линиями и небольшими шрифтами. Оснастка или позиционирующее приспособление дополнительно помогает размещать каждую деталь в одной и той же точке рабочего поля.
При выборе оборудования для серии стоит смотреть на процесс целиком, а не только на паспортную мощность лазера. Практическую производительность определяют скорость нанесения конкретного макета, время загрузки детали, размер рабочего поля, способ фокусировки и необходимость поворотного устройства для цилиндрических изделий. Более мощный источник не всегда автоматически означает более быстрый цикл для любой задачи.
Маркировка кодов, логотипов и технической информации
Цифровое управление делает один станок универсальным с точки зрения содержания маркировки. В рамках одной смены можно работать с несколькими артикулами и менять макет без изготовления новой механической оснастки для самого изображения. Это удобно предприятиям с широким ассортиментом или партиями разного размера.
- Серийные номера — для индивидуальной идентификации каждой единицы продукции.
- Data Matrix и QR-коды — для машинного считывания и производственного учета.
- Логотипы и графика — для брендирования корпусов, инструмента и готовых изделий.
- Технические данные — модель, характеристики, обозначение партии и другая эксплуатационная информация.
Для серийного производства особенно интересна переменная маркировка. В макете может сохраняться одинаковая графическая часть, а номер, код или другое поле изменяться для каждой следующей детали. При соответствующей настройке системы данные передаются в программу маркиратора автоматически, что сокращает ручной ввод и вероятность дублирования номеров.
При работе с машиночитаемыми кодами важен не сам факт нанесения, а качество считывания. Слишком слабый контраст, неверно выбранный размер ячейки или нестабильное положение детали могут превратить визуально аккуратный код в проблемный для сканера. Поэтому перед запуском большой партии параметры подбирают на образцах из того же материала и проверяют результат тем оборудованием, которое будет использоваться для считывания.
Именно сочетание стойкости, точности и гибкой смены данных делает лазерный маркиратор практичным инструментом для серии. При правильном подборе источника под конкретный металл и организации рабочего места он способен выполнять не отдельную вспомогательную операцию, а стать полноценным участком идентификации продукции.
Какие лазерные маркираторы подходят бизнесу
Для бизнеса лазерный маркиратор выбирают прежде всего под материал, объем партии и требования к самой маркировке. Один станок может отлично наносить серийные номера на стальные детали, но оказаться неудачным решением для пластиковых корпусов. Поэтому на практике важнее не максимальная мощность в характеристиках, а соответствие источника излучения конкретной производственной задаче.
Стоит учитывать и организацию участка. Для постоянной маркировки сотен одинаковых изделий удобен стационарный станок с оснасткой, а при работе с крупными конструкциями мобильность оборудования может оказаться важнее скорости смены деталей. Размер рабочего поля также выбирают не «с запасом», а с учетом габаритов маркировки: при прочих равных увеличение поля может снижать плотность мощности и детализацию.
Волоконный лазерный маркиратор по металлу
Волоконный лазерный маркиратор — один из основных вариантов для серийной работы с металлами. Его используют для маркировки стали, нержавейки, алюминия, латуни и ряда других сплавов. Такое оборудование подходит для нанесения логотипов, артикулов, серийных номеров, штрихкодов, Data Matrix, технических обозначений и другой постоянной информации.
Для большинства типовых задач важны не только ватты. На результат влияют частота импульсов, скорость сканирования, фокусное расстояние объектива, свойства сплава и состояние поверхности. Например, маркировка на чистом алюминии и на окрашенной металлической детали потребует разных режимов. Если необходима не просто контрастная надпись, а заметное углубление в металле, нужно оценивать производительность именно на требуемой глубине.
В серийном производстве существенную роль играет повторяемость. Оператор не должен каждый раз вручную искать положение детали и корректировать макет. Для этого применяют шаблоны заданий, кондукторы и упоры, поворотные устройства для цилиндрических изделий, а также автоматическую подстановку переменных данных. Чем больше партия, тем заметнее влияние этих решений на себестоимость одной операции.
- 20–30 Вт часто достаточно для стандартной маркировки обозначений, кодов и логотипов на металле;
- 50 Вт и выше рассматривают, когда требуется повысить производительность, выполнять более интенсивную обработку или глубокую гравировку;
- MOPA-источник интересен там, где нужен расширенный контроль параметров импульса: например, для деликатной обработки поверхности или получения определенных эффектов на некоторых металлах.
Эти диапазоны нельзя считать универсальной формулой выбора. Два маркиратора одинаковой номинальной мощности могут различаться по источнику, оптике, сканатору и фактической скорости выполнения конкретного задания. Для бизнеса полезнее провести тест на собственной детали и измерить время цикла, чем сравнивать оборудование только по мощности.
Ультрафиолетовый лазерный маркиратор для пластика
Ультрафиолетовый маркиратор применяют, когда материал чувствителен к нагреву или требуется очень аккуратная мелкая маркировка. УФ-излучение хорошо поглощается многими материалами и позволяет уменьшить тепловое воздействие на окружающую область. Это востребовано при работе с пластиковыми корпусами, кабельной продукцией, электронными компонентами, упаковкой и небольшими изделиями с тонкой графикой.
Для пластика особенно важна предварительная проверка образца. Даже внешне похожие полимеры могут по-разному реагировать на лазер из-за состава, красителей и добавок. На одном материале появляется четкий контраст, на другом — изменение оттенка, а на третьем результат оказывается недостаточно заметным. Поэтому выбирать технологию только по обозначению «ABS» или «поликарбонат» рискованно.
УФ-маркиратор обычно рассматривают не как замену волоконному оборудованию, а как решение для другой группы задач. Если предприятие в основном маркирует металлические детали, рациональнее начинать с волоконного источника. Если значительную долю продукции составляют пластики, чувствительные покрытия и изделия с мелкими символами, преимущества ультрафиолетовой системы становятся гораздо существеннее.
| Критерий | Волоконный маркиратор | УФ-маркиратор |
|---|---|---|
| Основные задачи | Металлы, часть пластиков и покрытий | Пластики, чувствительные материалы, тонкая маркировка |
| Типичный результат | Контрастная маркировка, гравировка металла | Точная маркировка с меньшей зоной теплового воздействия |
| Серийное производство металлоизделий | Обычно предпочтительный вариант | Выбирается для специальных задач |
| Проверка на образцах | Желательна | Особенно важна для конкретного состава пластика |
Портативный лазерный маркиратор и стационарный лазерный маркиратор
Портативный лазерный маркиратор полезен, когда изделие сложно или невозможно доставить к станку. Это могут быть крупные металлоконструкции, установленное оборудование, тяжелые детали или продукция, перемещать которую ради одной маркировочной операции экономически невыгодно. В таком сценарии компактная маркировочная головка и мобильная компоновка сокращают непроизводительные операции.
При этом «портативный» не всегда означает полностью автономный ручной прибор. Конкретная система может требовать блока управления, компьютера, электропитания и позиционирующей оснастки. Отдельно необходимо продумать лазерную безопасность: открытая рабочая зона предъявляет более серьезные требования к организации участка, чем закрытый станок с защитным кожухом и блокировками.
Для регулярного выпуска однотипной продукции стационарный маркиратор обычно удобнее. Постоянно настроенное рабочее место легче оснастить вытяжкой, защитным корпусом, камерой, поворотной осью и приспособлениями для быстрой установки деталей. Это позволяет сократить влияние оператора и стабилизировать время производственного цикла.
При серийном производстве полезно считать не только стоимость самого лазера, но и время на одну готовую деталь. Если маркировка занимает пять секунд, а установка и выравнивание изделия — полминуты, дальнейшее увеличение скорости лазера почти не повысит выпуск. В таком случае больший эффект дадут удобный кондуктор, точные упоры или автоматизированная подача.
Поэтому портативную систему имеет смысл выбирать ради доступа к изделию и мобильности, а стационарную — ради повторяемости и производительности. Для поточной маркировки стоит заранее оценивать возможность интеграции с конвейером, датчиками, системой технического зрения и передачей серийных данных. Такой подход позволяет выбирать маркиратор как часть технологического процесса, а не как отдельный станок с подходящей цифрой мощности.
Критерии выбора лазерного оборудования
Для серийного производства лазерный маркиратор выбирают не только по мощности источника. Важнее рассматривать связку параметров: материал и покрытие детали, требуемый результат маркировки, размер рабочего поля, скорость цикла, способ загрузки изделий и возможность интеграции оборудования. Станок с большим запасом мощности не обязательно окажется производительнее: неподходящая линза или медленная подача деталей способны свести это преимущество к минимуму.
Мощность лазерного маркиратора и глубина нанесения
Для работы с металлами обычно применяют волоконные лазерные маркираторы. Их мощность подбирают под конкретную операцию. Если задача — наносить серийные номера, Data Matrix, логотипы и другую контрастную идентификационную информацию, зачастую нет необходимости добиваться заметного рельефа. Когда требуется глубокая гравировка, устойчивость к последующей механической обработке или удаление значительного слоя материала, требования к мощности и режимам возрастают.
Оценивать только цифру в ваттах рискованно. На фактический результат влияют частота импульсов, скорость прохода, количество проходов, фокусировка и свойства сплава. Например, одинаковые настройки дают разный эффект на нержавеющей стали, алюминии и латуни. На окрашенном или анодированном изделии задача может состоять вообще не в обработке самого металла, а в контролируемом удалении либо изменении верхнего слоя.
- Контрастная маркировка — приоритетом становятся читаемость, стабильность результата и короткое время цикла.
- Неглубокая гравировка — нужен баланс между скоростью обработки и заметным рельефом.
- Глубокая гравировка — важны достаточная производительность источника, стабильная фокусировка и эффективное удаление материала за несколько проходов.
- Маркировка кодов — кроме внешнего вида следует проверять качество считывания реальным сканером или промышленной камерой.
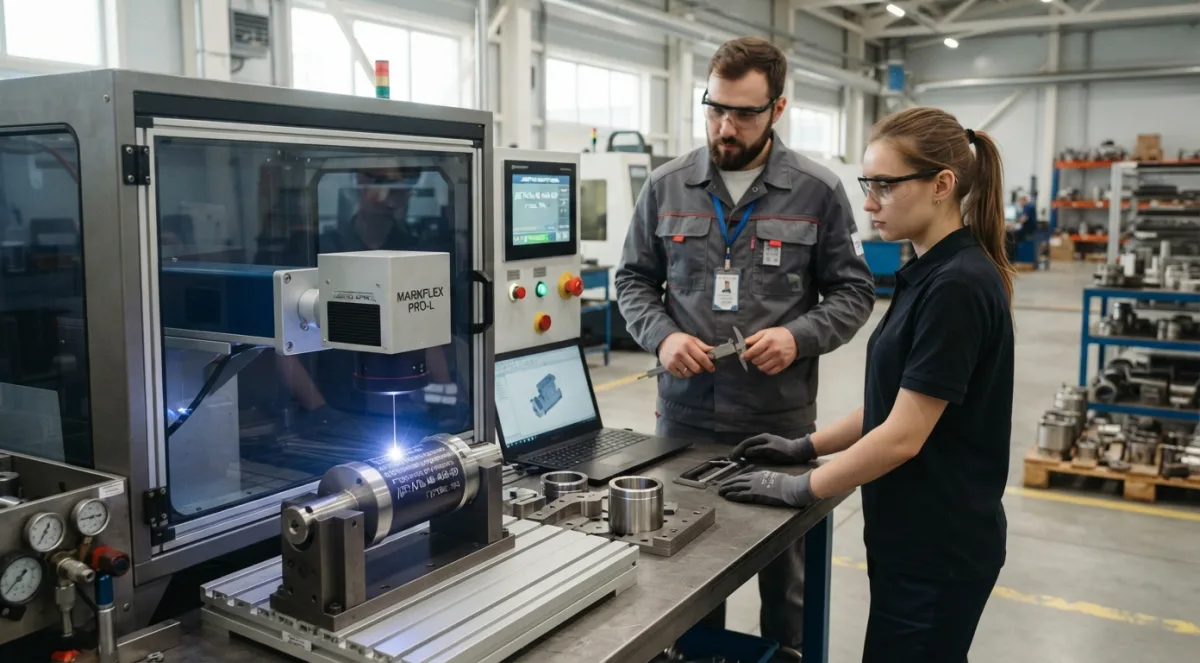
Поэтому перед покупкой полезнее сделать тесты на настоящих деталях заказчика, чем сравнивать маркираторы только по паспортной мощности. Для серии стоит проверить несколько образцов и зафиксировать параметры, при которых одновременно обеспечиваются нужные глубина или контраст, качество мелких элементов и приемлемое время обработки.
Рабочее поле, линза и производительность
Размер рабочего поля связан с оптикой и напрямую влияет на конфигурацию оборудования. Большое поле удобно для габаритных изделий, групповой обработки или размещения сразу нескольких деталей в оснастке. Однако выбирать максимальный формат «на всякий случай» не всегда выгодно: с увеличением поля меняются размер сфокусированного пятна и плотность энергии, что может сказаться на детализации и скорости конкретного процесса.
Если предприятие маркирует небольшие шильды, инструменты или компактные компоненты с мелким текстом и кодами, разумно ориентироваться на поле, действительно необходимое для этих изделий. Для крупных панелей, корпусов либо кассет с несколькими заготовками потребуется более широкая рабочая зона. При частой смене номенклатуры имеет смысл заранее выяснить, насколько удобно менять линзу, корректировать высоту фокуса и загружать соответствующую конфигурацию в ПО.
Производительность следует считать по полному циклу, а не только по времени работы лазера. Если нанесение занимает несколько секунд, но оператор долго устанавливает и выравнивает каждую деталь, узким местом становится загрузка. В таком случае хорошая оснастка, поворотное устройство, автоматизированная подача или конвейер могут дать больший прирост выпуска, чем переход на более мощный источник.
| Параметр | Что проверять для серии | Почему это важно |
|---|---|---|
| Рабочее поле | Габариты детали и количество изделий за установку | Определяет удобство размещения и групповой обработки |
| Линза | Детализацию, пятно, требуемую зону обработки | Влияет на качество мелких элементов и режим маркировки |
| Время цикла | Маркировку, загрузку, позиционирование и выгрузку | Позволяет оценить реальную производительность участка |
| Оснастка | Повторяемость положения и скорость фиксации | Снижает влияние оператора и количество брака |
Безопасность, ПО и интеграция в линию
В производственной среде безопасность должна быть частью конструкции рабочего места. Нужно учитывать защитный корпус или ограждение, блокировки доступа в опасную зону, аварийную остановку, организацию вытяжки продуктов обработки и соответствующие применяемому лазеру средства защиты. Конкретная конфигурация зависит от оборудования и способа его эксплуатации, поэтому этот вопрос стоит прорабатывать одновременно с проектированием участка, а не после установки маркиратора.
ПО особенно важно там, где выпускается много артикулов. Для серийного участка полезны импорт графики и производственных данных, автоматическая подстановка переменной информации, генерация штрихкодов и двумерных кодов, счетчики и сохранение технологических параметров для каждой позиции. Чем меньше оператор вручную вводит номера партий, датакоды и серийные номера, тем ниже риск получить технически качественную, но информационно неправильную маркировку.
При встраивании в линию необходимо заранее проверить интерфейсы обмена сигналами и данными. Маркиратор может получать команду запуска от контроллера, работать совместно с датчиком наличия детали, считывать задание из производственной системы и передавать статус выполнения. Для ответственной прослеживаемости после нанесения применяют машинное зрение: камера помогает подтвердить наличие маркировки, а при подходящей системе контроля — проверить содержимое и читаемость кода.
В результате для серийного производства стоит сравнивать не отдельные характеристики лазера, а стоимость и производительность всего технологического поста. Маркиратор, оптика, оснастка, вытяжка, защитное исполнение, ПО и автоматизация должны работать как единая система. Именно такой подход позволяет заранее понять реальную скорость выпуска, требования к оператору и возможности дальнейшего масштабирования линии.
Финансовая эффективность внедрения
Стоимость лазерного маркиратора — только одна часть экономики проекта. Для серийного производства важнее цена нанесения одной маркировки с учетом расходных материалов, обслуживания, времени оператора, простоев и интеграции оборудования в линию. Именно по этому показателю лазер часто выигрывает у технологий, которые на старте выглядят дешевле.
У лазерной системы нет чернил, растворителей, картриджей и этикеток. Основные затраты приходятся на покупку оборудования, оснастку, вытяжку и, при необходимости, автоматизацию подачи изделий. Чем выше загрузка маркиратора, тем на большее количество деталей распределяются первоначальные вложения. Поэтому экономический эффект особенно заметен при стабильном серийном выпуске.
Сравнение с каплеструйной и этикеточной маркировкой
Каплеструйный принтер обычно имеет более доступный порог входа и хорошо подходит для нанесения даты, номера партии и другой простой переменной информации. Однако в регулярные расходы входят чернила, растворители, фильтры и обслуживание печатающей системы. Кроме того, качество маркировки зависит от состояния поверхности и правильно подобранных расходных материалов.
Этикеточная маркировка удобна, если продукции нужен цветной текст, штрихкод вместе с графикой или этикетка одновременно выполняет информационную функцию. Ее экономика при этом напрямую зависит от тиража: каждый выпущенный товар требует новой этикетки, риббона или других расходников. Добавляются хранение запасов и риск остановки участка при их отсутствии.
Лазер работает иначе: после настройки файла новое нанесение практически не требует расходных материалов. Для металла это особенно существенно, поскольку можно получать стойкие серийные номера, Data Matrix, QR-коды, логотипы и технические обозначения непосредственно на детали.
| Критерий | Лазер | Каплеструйная печать | Этикетка |
|---|---|---|---|
| Первоначальные вложения | Средние или высокие | Низкие или средние | Низкие или средние |
| Расходники | Минимальны | Чернила, растворители, фильтры | Этикетки, риббоны |
| Стойкость на металле | Высокая при правильном режиме | Зависит от краски и поверхности | Зависит от материала и клея |
| Переменные данные | Да | Да | Да |
| Стоимость при росте тиража | Обычно становится выгоднее | Сохраняется зависимость от расходников | Растет вместе с потреблением этикеток |
Однако считать лазер безусловно самым дешевым решением неправильно. Если требуется маркировать несколько сотен изделий в месяц, а стойкость изображения не критична, экономия на расходниках может долго не компенсировать цену оборудования. И наоборот, на линии, выпускающей десятки или сотни тысяч металлических деталей, даже небольшая разница в себестоимости одной операции превращается в заметную сумму.
Срок окупаемости на производстве
Окупаемость лучше считать не от цены маркиратора, а от разницы между текущими и будущими затратами. Например, предприятие ежемесячно тратит 120 000 рублей на этикетки, риббоны, обслуживание и труд операторов. После перехода на лазер сопоставимые эксплуатационные затраты составляют 30 000 рублей. Экономический эффект — около 90 000 рублей в месяц. Если полностью готовое рабочее место с маркиратором, вытяжкой, оснасткой и интеграцией стоит 900 000 рублей, простой расчет дает срок окупаемости около десяти месяцев.
В реальном проекте модель стоит расширить. В нее включают стоимость пусконаладки, обучение персонала, техническое обслуживание, электроэнергию и плановые простои. Одновременно учитывают экономию рабочего времени, снижение брака и отсутствие закупок расходных материалов. Если лазер встраивается в автоматическую линию, важен и рост производительности: сокращение нескольких секунд на изделие при большом тираже может оказаться существеннее экономии на чернилах.
Нужно проверить и фактическое время цикла. Маркиратор способен быстро наносить код, но общая производительность участка зависит от загрузки детали, позиционирования, закрытия защитного контура, считывания кода и выгрузки. Поэтому финансовую модель разумно строить по результатам тестовой маркировки конкретных изделий, а не только по паспортной скорости оборудования.
Когда стоит купить лазерный маркиратор
Покупка особенно оправдана там, где маркировка выполняется постоянно и является частью производственного процесса, а не редкой вспомогательной операцией. Чем выше тираж и требования к прослеживаемости продукции, тем весомее преимущества собственного оборудования.
- выпускаются стабильные серии металлических деталей, и маркиратор можно регулярно загружать работой;
- нужны стойкие серийные номера, Data Matrix, QR-коды или другая переменная информация;
- расходы на чернила, этикетки и обслуживание существующего оборудования стали значимой статьей себестоимости;
- маркировку необходимо интегрировать с конвейером, базой серийных номеров, камерой технического зрения или системой контроля;
- важно уменьшить число ручных операций и зависимость производства от наличия расходников;
- частая смена артикулов требует быстро переключаться между макетами без переналадки печатной технологии.
Для небольших или нерегулярных партий собственный лазер может быть экономически избыточен: иногда выгоднее заказывать маркировку на стороне. Но если оборудование получает предсказуемую загрузку, ключевым критерием становится уже не минимальная закупочная цена. Важнее стоимость маркировки одной детали, ресурс источника, скорость цикла, доступность сервиса и возможность встроить установку в производственный процесс без создания нового узкого места.
Вопросы и ответы
Какой лазерный маркиратор лучше выбрать для металла?
Для серийной маркировки стали, нержавейки, алюминия, латуни и других металлов обычно выбирают волоконный лазерный маркиратор. Конкретную мощность, оптику и режим работы следует подбирать по материалу, требуемому контрасту или глубине гравировки и необходимой производительности.
Какая мощность лазерного маркиратора нужна для производства?
Для стандартной маркировки кодов, серийных номеров и логотипов на металле часто достаточно волоконного источника мощностью 20–30 Вт. Модели от 50 Вт рассматривают для повышения производительности, интенсивной обработки и глубокой гравировки. Окончательный выбор лучше делать после теста на реальных деталях.
Можно ли лазерным маркиратором наносить Data Matrix и QR-коды?
Да. Лазерный маркиратор позволяет наносить Data Matrix, QR-коды, серийные номера, логотипы и другую постоянную или переменную информацию. Для машиночитаемых кодов необходимо подобрать достаточный контраст и размер элементов, а результат проверить используемым сканером или системой технического зрения.
Какой лазерный маркиратор подходит для пластика?
Для многих пластиков, чувствительных покрытий и задач с мелкой графикой применяют ультрафиолетовые лазерные маркираторы. Реакция полимера зависит от его состава, красителей и добавок, поэтому перед покупкой оборудования рекомендуется выполнить пробную маркировку на образцах конкретного материала.
Что лучше для производства: портативный или стационарный маркиратор?
Стационарный маркиратор обычно удобнее для регулярного выпуска однотипных изделий благодаря стабильному позиционированию, оснастке и возможности автоматизации. Портативная система подходит для крупных, тяжелых или установленных изделий, которые сложно доставлять к стационарному станку.
От чего зависит производительность лазерного маркиратора?
Производительность зависит не только от мощности лазера, но и от сложности макета, режимов обработки, рабочего поля, фокусировки, количества проходов и времени на установку и выгрузку изделия. В серийном производстве оснастка и автоматизированная подача могут влиять на общий цикл сильнее, чем увеличение мощности источника.
Нужны ли расходные материалы для лазерной маркировки?
Для формирования самой маркировки не требуются чернила, растворители или этикетки, поскольку лазер воздействует непосредственно на поверхность изделия. При эксплуатации остаются расходы на электроэнергию, техническое обслуживание, вытяжку и другие элементы конкретного рабочего места.
Как подобрать размер рабочего поля лазерного маркиратора?
Рабочее поле выбирают по габаритам зоны маркировки и количеству деталей, которые планируется обрабатывать за одну установку. Максимально большое поле не всегда выгодно, поскольку используемая оптика влияет на размер сфокусированного пятна, плотность энергии и качество мелких элементов.
Когда покупка лазерного маркиратора окупается?
Покупка наиболее оправдана при стабильной загрузке, больших сериях и регулярной потребности в стойкой или переменной маркировке. Срок окупаемости рассчитывают с учетом полной стоимости рабочего места и разницы в эксплуатационных расходах, включая обслуживание, труд оператора, расходные материалы, простои и производительность.
Можно ли встроить лазерный маркиратор в автоматическую линию?
Да. При наличии необходимых интерфейсов маркиратор можно интегрировать с конвейером, датчиками, контроллером, системой передачи серийных данных и машинным зрением. Возможности обмена сигналами и данными следует проверить до выбора оборудования и проектирования участка.