Биг‑бэги в фасовке: оборудование и практические рекомендации
Подробный обзор оборудования для фасовки биг‑бэгов, советы по подготовке сырья и оптимизации процесса, а также экономический анализ использования биг‑бэгов в строительстве.
Типы фасовочного оборудования для биг‑бэгов
Бункеры для фасовки биг‑бэгов
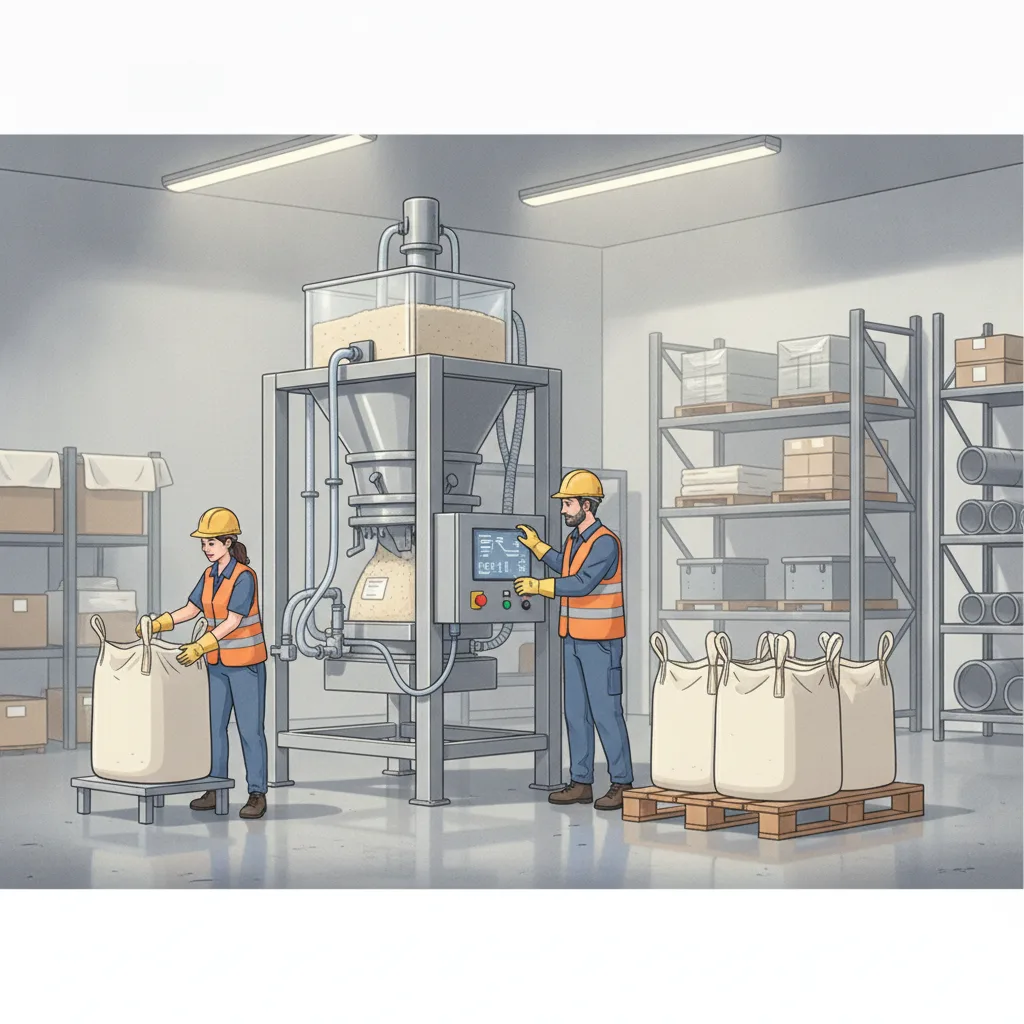
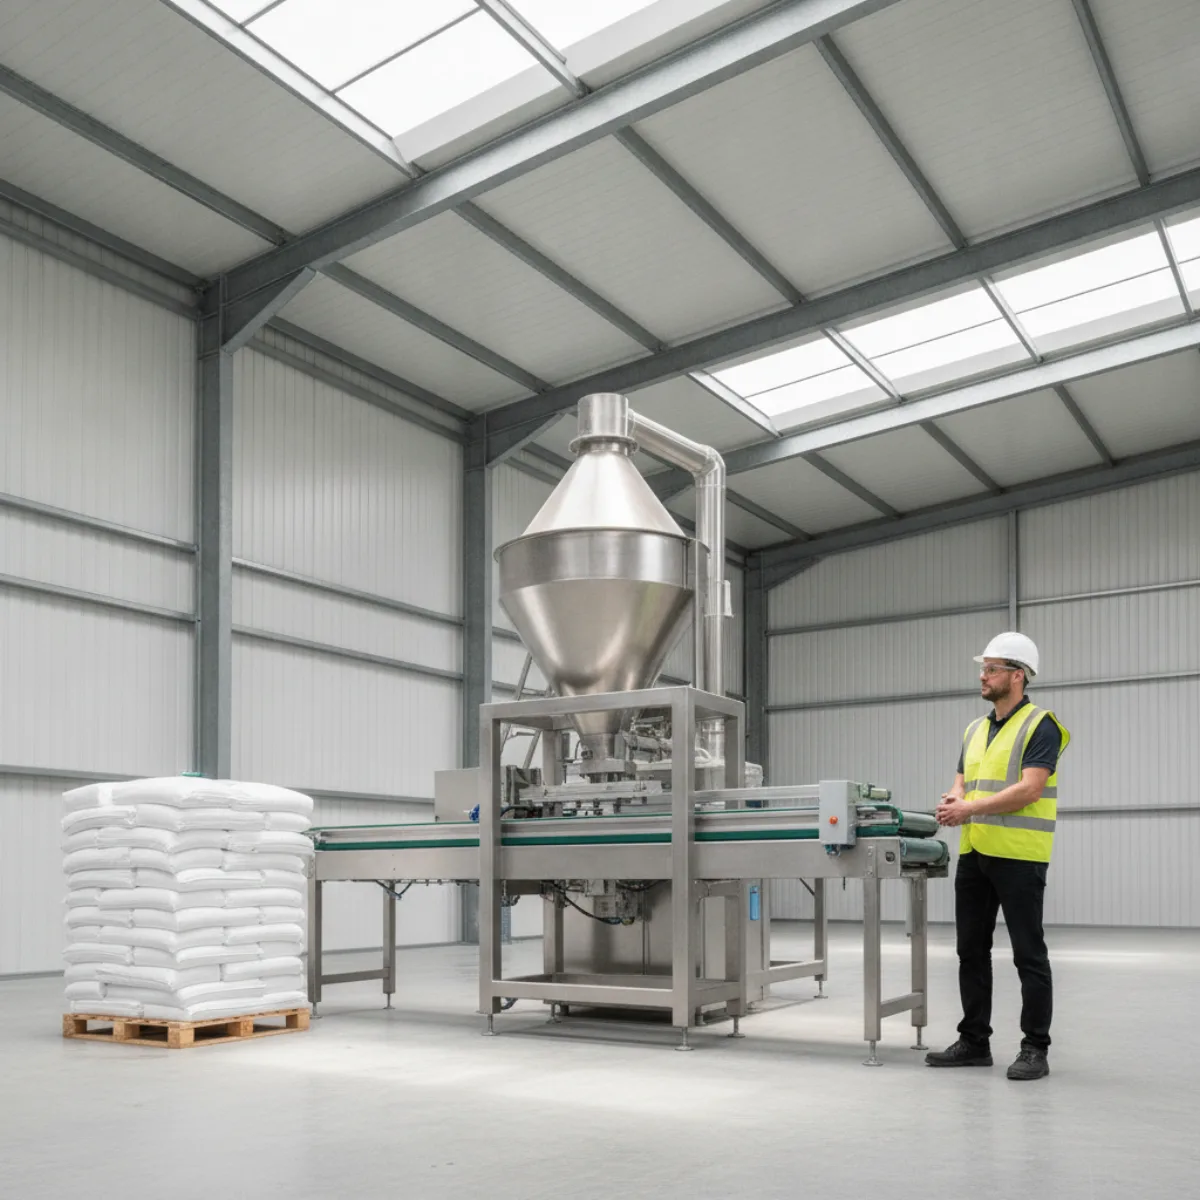
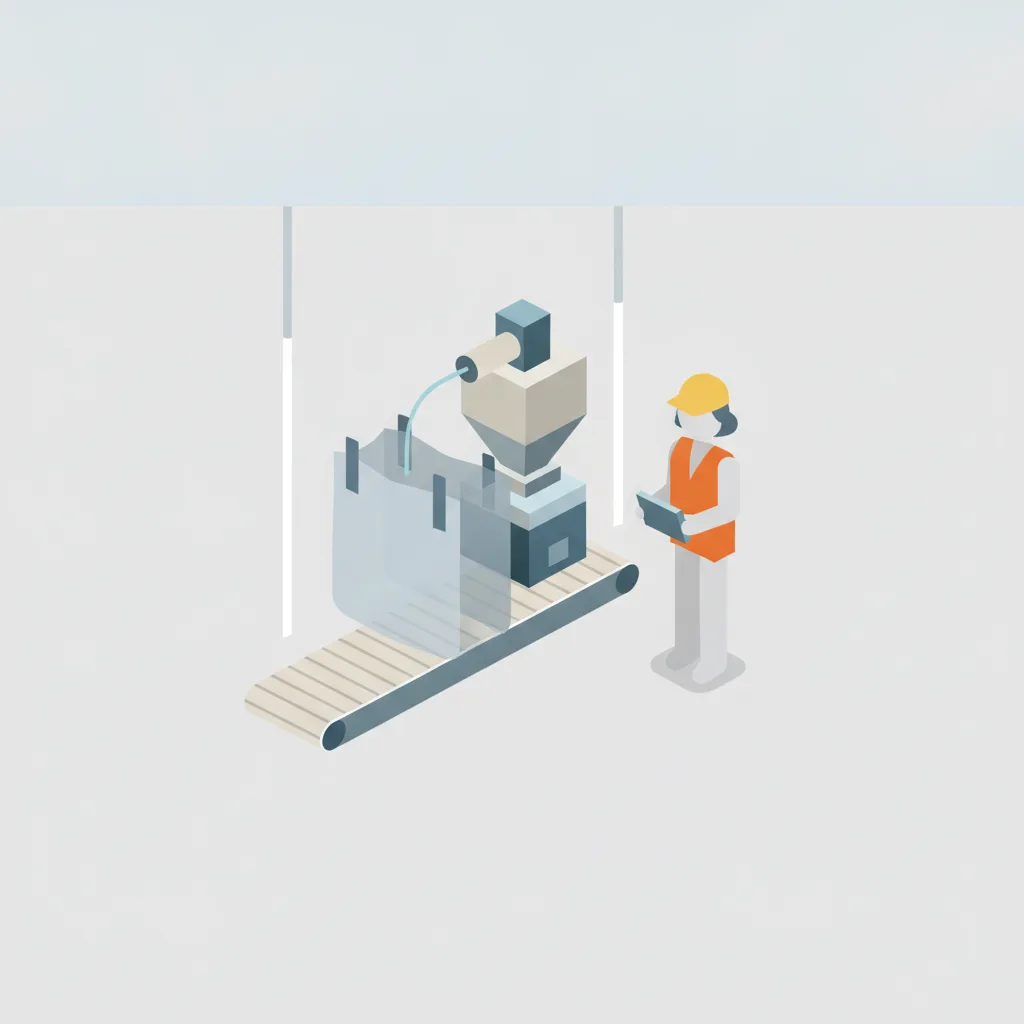
Бункеры – это основной элемент любой линии фасовки, в котором хранится сыпучий материал до момента загрузки в биг‑бэг. Современные модели обладают автоматическим контролем уровня загрузки, системой вентиляции для предотвращения кристаллизации и удобными механизмами очистки. Благодаря таким решениям, оператор может снизить простой оборудования и поддерживать постоянный поток материала.
Пример типичной конфигурации:
- Размер загрузочного отделения от 2 м³ до 15 м³.
- Система автоматической разгрузки с электромеханическим приводом.
- Внутренняя отделка из износостойкого стали, устойчивой к абразивным частицам.
Эти особенности позволяют использовать бункеры как в небольших мастерских, так и в крупных комплектах, где требуется фасовка сотен тонн в сутки.
Автоматические линии фасовки и зашивки
Автоматические линии объединяют в себе несколько функций: дозирование, формирование и запайка биг‑бэгов. Такие линии способны работать в полностью автоматическом режиме, минимизируя участие оператора. Ключевые преимущества:
| Функция | Технология | Преимущества |
|---|---|---|
| Дозирование | Крупные весовые дозаторы с контролем ±0,5 % | Точная себестоимость продукта, уменьшение отходов |
| Формирование | Трехкамерные формовочные станции | Однородные размеры биг‑бэгов, быстрая перенастройка |
| Зашивка | Термическая и ультразвуковая запайка | Герметичность, устойчивость к механическим нагрузкам |
Для отраслей, где требуется высокая скорость – например, переработка минеральных кормов, такие линии способны выдавать до 200 биг‑бэгов в час без потери качества.
Модульные станции фасовки
Модульные станции представляют собой независимые блоки, которые можно комбинировать в зависимости от потребностей производства. Это гибкое решение для компаний, которые планируют расширение или часто меняют ассортимент продукции.
Основные модули включают:
- Дозирующий модуль – регулирует вес загрузки от 5 кг до 2 т.
- Станцию сшивания – обеспечивает надежную запайку с возможностью выбора типа шва.
- Контрольный модуль – интегрированная система визуального контроля качества и автоматической маркировки.
Такая компоновка позволяет быстро адаптировать линию под новые материалы (цемент, известь, древесные опилки) без капитального переустройства оборудования.
Подготовка сырья к фасовке в биг‑бэги
Шнековые дозаторы для песка и щебня
Шнековые дозаторы – это основной элемент автоматической линии, который гарантирует равномерный и точный поток сырья в виде песка или щебня. Современные модели обладают регулируемым шагом подачи, что позволяет адаптировать процесс под разные размеры частиц без перепрошивки контроллера. Благодаря высокой надёжности шнеков, риск засоров минимален, а обслуживание ограничивается плановой смазкой и проверкой износа лопастей.
При выборе дозатора важно учитывать:
- Диаметр шнека – от 100 мм для мелкого песка до 300 мм для крупного щебня;
- Шаг витков – влияет на объём подачи за один оборот, обычно в диапазоне 10‑25 мм;
- Скорость вращения – регулируется частотным преобразователем, что даёт гибкость в управлении расходом.
Оптимальная настройка всех параметров позволяет достичь точности дозирования в пределах ±2 % от заданного значения, что критично для соблюдения нормативов по плотности и массе готовой продукции.
Контроль влажности и плотности
Влажность и плотность сырья влияют как на весовой контроль, так и на стабильность транспортных характеристик биг‑бэга. На линии обычно используют комбинированные датчики, которые измеряют относительную влажность (% вт) и удельную массу (кг/м³) в реальном времени. При отклонении от заданных параметров система автоматически корректирует подачу воды или активирует сепаратор для удаления лишней влаги.
| Материал | Влажность, % вт | Плотность, кг/м³ |
|---|---|---|
| Песок строительный | 2‑5 | 1500‑1700 |
| Щебень 5‑20 мм | 1‑4 | 1700‑1900 |
| Крупные гранулы (полимерные) | 0‑2 | 900‑1100 |
Регулярный контроль этих параметров помогает избежать перерасхода упаковочного материала и гарантирует, что каждый биг‑бэг будет соответствовать заявленному весу, что особенно важно при поставках крупным промышленным клиентам.
Преподготовка круп и гранул
Перед загрузкой в биг‑бэги крупы и гранулы проходят несколько обязательных подготовительных операций: просеивание, просушивание и упаковку в штучные «корзинки», если требуется предотвратить их слипание. Такие меры повышают эффективность заполнения и снижают риск повреждения упаковки в процессе транспортировки.
Ключевые этапы преподготовки:
- Сортировка по размеру при помощи вибрационных сит – устраняет перегруппировку мелких частиц;
- Сушка в конвекционных сушильных камерах – достигает конечной влажности, указанной в таблице выше;
- Покрытие анти‑склеивающими агентами (например, силикатными спреями) – особенно актуально для тонкослойных гранул;
- Контроль качества – визуальная проверка на наличие примесей и измерение плотности готового продукта.
После выполнения этих действий материал готов к стабильному и безошибочному фасовочному процессу, а автоматическая система управления линией может без задержек подавать готовое сырье в биг‑бэг, обеспечивая высокую производительность и минимальные потери.
Технологический процесс фасовки в биг‑бэги
Заполнение, уплотнение, запайка
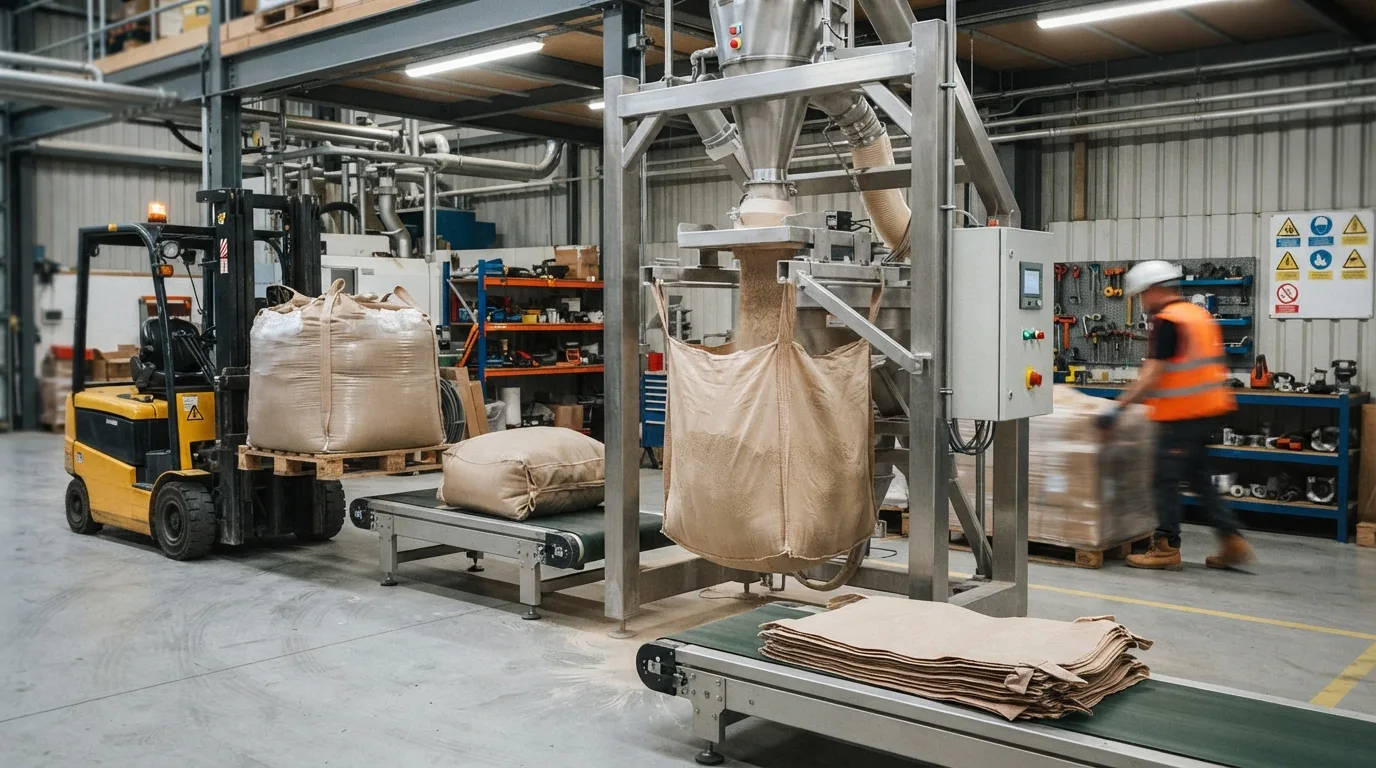
Современные линии фасовки в биг‑бэги обычно используют шари‑технологию или ротационную систему заполнения. При шари‑технологии материал подаётся через вибрационный бункер в шары‑разделители, что обеспечивает равномерный поток без образования «пробок». Для густых сыпучих смесей применяют ротационные шпиндели, которые одновременно перемешивают и подают материал в пакет.
Уплотнение происходит в два этапа: сначала гравитационное, когда материал падает в пакет, а затем механическое, при помощи радиальных пресс‑массивов. Пресс‑массивы могут создавать давление от 0,5 до 1,5 МПа, что достаточно для получения плотности, сопоставимой с готовой продукцией, без риска повреждения стенок.
Запайка завершающего этапа. При работе с тяжёлыми материалами (например, гранулы или шахтный уголь) используют двойную запайку: сначала сшиваем нижний шов, затем – верхний. Это гарантирует отсутствие проливов даже при транспортировке на длинные дистанции.
Контроль веса и маркировка
Точность набора – главный критерий качества. В большинстве современных систем используется комбинированный контроль: весовой датчик в виде «коридорного весов» + визуальная проверка уровня заполнения. При отклонении более ±1 % от заданного параметра автоматическая система откатывает пакет на контролируемый скруббер и повторно заполняет его.
| Метод контроля | Преимущества | Типичные погрешности |
|---|---|---|
| Коридорные весы | Высокая точность, быстрый отклик | Необходима калибровка каждые 200 т |
| Оптический датчик уровня | Подходит для визуального контроля, прост в обслуживании | Чувствителен к пылевому загрязнению |
| Система RFID‑маркировки | Автоматическое присвоение кода, интеграция с WMS | Требует дополнительного оборудования |
После подтверждения веса пакет отправляется в зону маркировки. Здесь на биг‑бэг наносится штрих‑код/QR‑код, указание веса, даты упаковки и, при необходимости, сведения о партии. На многих рынках, включая регуляторные требования 2025 года, такие данные обязательны для отслеживания продукции.
Автоматическая транспортировка к складским площадкам
После запайки и маркировки пакеты переходят на конвейерную линию, оснащённую автоматическими подъемниками и транспортерными системами с переменным скоростным режимом. Основные типы транспортировки:
- Ковровые ленты с вертикальными поднимателями – позволяют перемещать биг‑бэги на высоту до 6 м без дополнительных кранов.
- Автономные транспортные роботы (ATV) – гибкие в навигации, способны распределять пакеты по разным зонам склада по запросу WMS.
Интегрированная система управления (SCADA) контролирует весь процесс: от уровня заполнения до размещения в стеллажах. При возникновении ошибки система автоматически останавливает линию и выводит причину на операторский терминал, снижая простой и повышая общую эффективность.
Экономика использования биг‑бэгов
Снижение стоимости упаковки
Биг‑бэги позволяют сократить расходы на упаковочный материал в среднем на 20‑30 %. Вместо множества небольших контейнеров из пластика или картона используется один гибкий меш, который изготавливается из полипропилена с минимумом добавок. Это уменьшает количество закупаемых сырьевых материалов и снижает себестоимость продукции.
Кроме того, производство биг‑бэгов реализуется в больших партиях, что обеспечивает стабильный ценовой контроль и возможность договариваться о скидках при долгосрочных поставках. За счёт более длительного срока службы мешей (до 10‑12 мес. при правильном хранении) затраты на замену упаковки снижаются в два‑три раза.
Уменьшение потерь при транспортировке
Герметичность и прочность биг‑бэгов существенно снижают риск протечек, рассыпания и повреждения груза. По оценкам экспертов, потери продукции из‑за механических воздействий при перевозке снижаются от 5 % до 15 % в зависимости от типа материала.
Ниже представлена таблица, сравнивающая основные параметры транспортировки в традиционной упаковке и в биг‑бэгах:
| Показатель | Традиционная упаковка | Биг‑бэг |
|---|---|---|
| Вес упаковки (кг) | 0,3 – 0,5 | 0,05 – 0,1 |
| — | — | — |
| Время погрузки/разгрузки | 10‑15 мин/паллета | 3‑5 мин/меш |
| — | — | — |
| Уровень потерь, % | 5‑15 | 0,5‑2 |
| — | — | — |
| Пространство в трюме (м³/т) | 0,8‑1,0 | 1,2‑1,5 |
| — | — | — |
Благодаря более плотному заполнению грузового отсека и сокращённому времени на операции с упаковкой, компании экономят как на топливе, так и на оплате труда персонала.
Возврат инвестиций в 12‑18 месяцев
Первоначальные затраты на приобретение системы подачи и закрытия биг‑бэгов (пушки, дозаторы, система автоматической сварки) обычно окупаются за счёт экономии на упаковочных материалах и уменьшения потерь. При типичном объёме производства 1500 т в год расчёт показывает, что:
- Экономия на упаковочных материалах составляет от 300 000 до 450 000 рублей в год.
- Сокращение потерь при транспортировке добавляет ещё около 200 000 рублей экономии.
- Снижение расходов на труд и ускорение логистических процессов обеспечивает примерно 150 000 рублей дополнительного дохода.
Суммарный финансовый эффект превышает 650 000 рублей в год, что позволяет окупить вложения в оборудование уже в течение первого‑двух лет эксплуатации, обычно в течение 12‑18 мес.
Для компаний, которые уже работают в 2025 году, такие сроки окупаемости являются стандартом, а более раннее внедрение биг‑бэгов часто становится конкурентным преимуществом.
Вопросы и ответы
Какие типы бункеров используют для фасовки биг‑бэгов?
Бункеры могут иметь загрузочный отдел от 2 м³ до 15 м³, оснащены автоматическим контролем уровня, системой вентиляции и электромеханическим приводом для разгрузки. Они изготавливаются из износостойкой стали и подходят как для небольших мастерских, так и для крупных производств.
Что входит в состав автоматических линий фасовки и зашивки?
Линия объединяет дозирование (крупные весовые дозаторы ±0,5 %), формирование (трёхкамерные станции) и зашивку (термическую или ультразвуковую). Такая система способна выдавать до 200 биг‑бэгов в час без потери качества.
Какова роль шнековых дозаторов при работе с песком и щебнем?
Шнековые дозаторы обеспечивают равномерный поток сырья, их диаметр варьируется от 100 мм до 300 мм, шаг витков 10‑25 мм, а скорость регулируется частотным преобразователем. Точность дозирования достигает ±2 % от заданного значения.
Какие методы контроля веса применяются на линии фасовки?
Основные методы – коридорные весы (погрешность ±1 %), оптический датчик уровня и система RFID‑маркировки. При отклонении более ±1 % пакет откатывается на скруббер для повторного заполнения.
Какая экономия достигается за счёт перехода на биг‑бэги?
Сокращение стоимости упаковочного материала на 20‑30 %, уменьшение потерь при транспортировке до 2 % и экономия времени погрузки до 5 минут/меш. Совокупный финансовый эффект может превышать 650 000 рублей в год, что позволяет окупить инвестиции за 12‑18 месяцев.
Как происходит подготовка круп и гранул перед фасовкой?
Сначала материал просеивается вибрационными ситами, затем сушится в конвекционных камерах до требуемой влажности, покрывается анти‑склеивающим агентом и проходит визуальный контроль качества. После этого готов к загрузке в биг‑бэги.
Какие типы автоматической транспортировки используют после упаковки?
Применяются ковровые ленты с вертикальными поднимателями (до 6 м высоты) и автономные транспортные роботы (ATV), интегрированные с WMS. Управление осуществляется через SCADA, который останавливает линию при обнаружении ошибок.